Будем честны — превратить идею фритюрницы-духовки в продукт, который появится на прилавках магазинов, — это не так просто, как отправить чертеж на завод и дождаться прибытия контейнеров.
Для владельцев брендов, менеджеров по закупкам и разработчиков продукции, которые только начинают знакомиться с рынком кухонной техники, разрыв между желанием “выпустить фритюрницу с воздушной циркуляцией” и получением сертифицированного, готового к выходу на рынок продукта может казаться чем-то непостижимым. Что происходит в промежутке? Сколько времени это занимает? Что может пойти не так — и как этого избежать?
В этой статье подробно описан весь процесс разработки Проект OEM/ODM по производству фритюрниц-духовок. Начиная с первоначального обсуждения требований и заканчивая окончательным запуском серийного производства, я расскажу о каждом этапе: какие решения принимаются, какие риски таятся в них и как структурированный процесс защищает инвестиции вашего бренда.
Представьте себе, что это экскурсия «за кулисы», которая покажет вам, как на самом деле устроено производство профессиональных фритюрниц — без лишних подробностей, только то, что вам нужно знать, чтобы уверенно реализовать свой следующий проект.
Содержание
1. Подтверждение требований к проекту — правильное сформулирование технического задания
Каждый успешный проект по созданию духовки с функцией фритюрницы начинается с одного, на удивление сложного шага: довести до всех единое понимание того, что именно вы собираетесь создать.
На этом этапе вы воплощаете концепцию вашего бренда в четкий и практичный технический задание, которым сможет руководствоваться инженерный коллектив завода. Если этот этап будет выполнен наспех или останется неясным, все последующие этапы — от затрат на изготовление инструментов до сроков сертификации и эксплуатационных характеристик продукции — превратятся в «подвижную цель».
Что определяется на данном этапе:
- Целевой рынок и каналы сбыта. Продажа товаров в Северной Америке через Walmart требует соблюдения иных технических характеристик, чем продажа в Европе через интернет-магазины или в Юго-Восточной Азии через местных дистрибьюторов. Напряжение (110 В против 220 В), типы вилок (США, ЕС, Великобритания, Австралия), язык на дисплеях и региональные предустановки для приготовления пищи — все это варьируется в зависимости от рынка.
- Вместимость и габариты. Будет ли это компактный 12 л Модель для одиноких людей и небольших домохозяйств, семейная модель объемом 16 л или большая модель объемом 30 л для увлеченных домашних поваров и использования в условиях «легкой коммерции»? Вместимость влияет на расположение нагревательных элементов, требования к теплоизоляции и весь перечень материалов.
- Настройки интерфейса управления. Механическая ручка для регулировки параметров, цифровой сенсорный интерфейс для массового рынка или панель с технологией IMD для премиального дизайна? Каждый из этих вариантов влечет за собой разные затраты, сроки разработки и последствия для пользовательского опыта. Мы подробно рассмотрели этот вопрос в нашем руководстве по системам управления.
- Функции и программы приготовления. Вашему изделию требуется только функция приготовления в воздушной фритюрнице или также функции выпечки, запекания, поджаривания, сушки и гриля? Каждая дополнительная функция повышает техническую сложность и увеличивает объем требований к испытаниям.
- Рекомендуемая розничная цена. Это самый важный вопрос. Именно цена определяет, какие материалы, компоненты и функции можно использовать. В фритюрнице модели $49.99 невозможно использовать те же нагревательные элементы, что и в модели премиум-класса $199.
- Требования к сертификации. Вам потребуются сертификаты ETL/UL для Северной Америки, CE/GS для Европы, CB для международных рынков или все перечисленные? Стоимость сертификации, сроки и технические требования значительно различаются в зависимости от региона. Для выхода на регулируемые рынки крайне важно убедиться, что поставщики соблюдают стандарты безопасности, подтвержденные документально зафиксированными результатами испытаний.
- Ожидания относительно минимального объема заказа (MOQ) и сроки запуска. Какой объем заказа в первом заказе? Нужна ли вам более быстрая доставка, даже если стоимость единицы продукции будет немного выше? Заблаговременное знание этих сведений поможет вашему заводу спланировать изготовление оснастки, график производства и закупку комплектующих.
Распространенная ошибка на этом этапе: Владельцы брендов приходят с расплывчатым техническим заданием — “нам нужна хорошая фритюрница” — и ожидают, что завод сам заполнит все пробелы. Это прямой путь к несогласованности. Лучшие партнеры-производители (OEM) помогут вам сориентироваться, но вам необходимо как минимум четко представить свой целевой рынок, ценовой диапазон и желаемые функции.
Как должно выглядеть правильное подтверждение требований: Подробный документ, охватывающий такие аспекты, как технические характеристики, напряжение, тип управления, список предустановленных настроек, варианты цветовой гаммы, дизайн упаковки, цели сертификации и график производства. Некоторые владельцы брендов на этом этапе также запрашивают соглашения о неразглашении (NDA) для защиты концепций своих продуктов. Хотя устные договоренности могут работать с надежными партнерами, реальное юридически обязывающее соглашение, в котором четко прописаны меры защиты интеллектуальной собственности, стандарты качества и штрафные санкции, защищает обе стороны от дорогостоящих юридических проблем в будущем.
2. Концепция продукта и направление дизайна — от технического задания до визуальной идентичности
Как только требования утверждены, команды промышленного дизайна и инженеров завода приступают к воплощению этих требований в концепцию конкретного продукта.
Что происходит на этом этапе:
- Исследование в области промышленного дизайна (ID). Дизайнеры создают первоначальные эскизы и визуализации, отражающие общую форму, пропорции и визуальный язык продукта. Выглядит ли он лаконично и современно? Солидно и практично? Игриво и доступно?
- Выбор CMF (цвет, материал, отделка). С учетом рекомендаций по брендингу и предпочтений целевой аудитории наша команда предлагает варианты цветовой гаммы, материалы корпуса (нержавеющая сталь 430 или 304, пластик ABS и т. д.) и виды отделки поверхности (матовая, глянцевая, текстурированная или премиум-покрытия).
- Проект расположения элементов панели управления. Где будут располагаться ручки, дисплей, кнопки или сенсорная область? Как пользователь будет перемещаться по интерфейсу? Удобно ли читать текст и значки при данном размере?
- Обзор интеграции функций. Нужно ли в дверце стеклянное окно? Должна ли корзина иметь ручку, не нагревающуюся при прикосновении? Где будет размещена плата управления и как обеспечивать её охлаждение во время работы? Эти решения влияют на последующие этапы проектирования.
В случае проектов ODM (когда завод разрабатывает продукт, а вы наносите на него свой бренд) команда часто берет за основу существующую отработанную модель и адаптирует отдельные характеристики. В случае проектов OEM (когда вы предоставляете собственный дизайн) завод принимает ваши 3D-чертежи и технические спецификации и приступает к оценке осуществимости проекта.
Почему этот этап важен для вашего бренда: Внешний вид товара — это первое, что замечают покупатели на полке в магазине или на странице интернет-магазина. Характерный цвет, продуманное сочетание материалов, цветов и фактур (CMF) и лаконичный дизайн интерфейса дают понять о высоком качестве еще до того, как кто-либо ознакомится с техническими характеристиками. Именно здесь визуальная идентичность вашего бренда становится неотъемлемой частью самого продукта.
Практические советы: Принесите с собой образцы дизайнов, которые вам нравятся — не для того, чтобы их копировать, а чтобы донести до нас свое эстетическое видение. Понятие “современный минимализм” у всех понимается по-разному. Лучше одна картинка, чем тысяча слов в техническом задании.
3. Инженерная оценка — здесь начинается настоящая работа
После утверждения концептуального направления дело переходит к инженерному отделу. Именно здесь все становится на свои места — и именно от технической компетентности завода зависит успех или провал многих проектов.
Основные виды инженерной деятельности:
- 3D-проектирование конструкций и техническая документация. Инженеры создают подробные 3D-модели в формате CAD, на которых отображены все компоненты: корпус, дверной узел, корзина, нагревательные элементы, система вентиляции, корпус платы управления, жгуты проводов и вентиляционные отверстия.
- Разработка спецификации (BOM). Полный перечень всех компонентов — от материала нагревательного элемента (нержавеющая сталь SS304 или углеродистая сталь) до типа самого мелкого винта. Спецификация становится основой для расчета себестоимости, подбора поставщиков и контроля качества.
- Моделирование теплообмена и воздушных потоков. С помощью программного обеспечения для расчета гидродинамики (CFD) инженеры моделируют циркуляцию тепла внутри камеры. Где находятся зоны повышенной температуры? Правильно ли расположен вентилятор по отношению к нагревательным элементам? Достигает ли воздушный поток всех уголков корзины?
- Спецификация материалов и компонентов. Какой сорт нержавеющей стали выбрать для внутренней камеры? Какой тип антипригарного покрытия использовать для корзины? Какие датчики NTC подобрать для контроля температуры? Каждый выбор материала влияет на стоимость, долговечность и безопасность.
- Оценка технологической осуществимости. Можно ли эффективно изготовить данную конструкцию с использованием имеющегося инструмента, или для этого потребуются новые пресс-формы? Имеются ли в конструкции подрезы или сложные геометрические формы, которые затруднят процесс литья под давлением или увеличат его стоимость?
На данном этапе заводы также учитывают методологию DFX — проектирование с учетом требований производства, сборки, стоимости и надежности. Как показывают исследования в области проектирования кухонной техники, раннее применение принципов DFX позволяет снизить общую стоимость продукции примерно на 10% и одновременно повысить эффективность приготовления пищи. Например, в рамках одного исследования был перепроектирован нагревательный узел микроволновой печи с функцией фритюра: вместо симметрично расположенных нагревательных трубок была использована схема с задним расположением и спиральным воздуховодом, что позволило снизить температуру в зоне дверцы и затраты на материалы, одновременно повысив оценку качества приготовления картофеля фри с 75 до 85..
Предупреждающие признаки, на которые следует обратить внимание: Предприятие, которое не может предоставить вам данные CFD-моделирования или подробно объяснить свой подход к теплотехническому проектированию, возможно, не обладает достаточным техническим потенциалом, необходимым для надежной разработки продукции.
4. Разработка прототипов и образцов — лучше один раз увидеть, чем сто раз услышать
Прежде чем вкладывать средства в дорогостоящее производственное оборудование, ответственные предприятия изготавливают функциональные прототипы для проверки конструкции. Именно этот этап отличает профессиональных производителей от тех, кто просто выполняет заказы.
Процесс создания прототипа:
- Образцы, изготовленные с помощью ЧПУ или 3D-печати. Ранние прототипы для проверки формы и посадки. Они пока не являются полностью функциональными, но позволяют взять изделие в руки, оценить его эргономику, проверить точность сборки и выявить очевидные проблемы до того, как приступить к изготовлению пресс-форм.
- Инженерные прототипы. Полнофункциональные устройства, в которых готовят настоящую еду. Они позволяют вашей команде оценить эффективность приготовления, точность поддержания температуры, удобство использования и функции безопасности. Действительно ли фритюрница с циркуляцией воздуха равномерно обжаривает картошку фри до хрустящей корочки? Остается ли ручка холодной в течение всего цикла приготовления? Соответствуют ли предустановленные программы времени приготовления, указанному на упаковке?
- Визуальные прототипы (при необходимости). Для продукции, в которой цвет, материал и отделка имеют решающее значение, заводы могут изготавливать визуальные образцы, соответствующие цветам и материалам конечной продукции, даже если внутренние компоненты не являются полностью функциональными.
- Итеративное уточнение. С учетом ваших отзывов команда инженеров вносит изменения в конструкцию. Возможно, ручка корзины должна быть установлена под другим углом. Возможно, необходимо скорректировать предустановленные настройки с учетом местных кулинарных традиций. Возможно, нужно усилить петлю дверцы. Каждый этап доработки приближает продукт к окончательному варианту.
Что можно настроить на этом этапе:
- Различия в напряжении на разных рынках (110 В против 220 В)
- Адаптер для вилок (США, ЕС, Великобритания, Австралия)
- Макет пользовательского интерфейса и обозначения элементов
- Оптимизация конструкции корзины и поддона
- Настройка параметров обогрева и воздушного потока
- Усовершенствования в области регулирования температуры поверхности
Важная рекомендация: Ни в коем случае не пропускайте тестирование прототипов. Стоимость нескольких прототипов ничтожно мала по сравнению с затратами, которые возникнут, если недостаток конструкции обнаружится уже после того, как 10 000 единиц окажутся в контейнере. Протестируйте прототипы в реальных кухонных условиях. Пусть ими воспользуются разные люди. Отметьте каждое неудобство, каждое место, где становится жарко, каждую кнопку, которая вызывает затруднения. Устраните эти недостатки до запуска серийного производства.
5. Тестирование и валидация — подтверждение готовности продукта
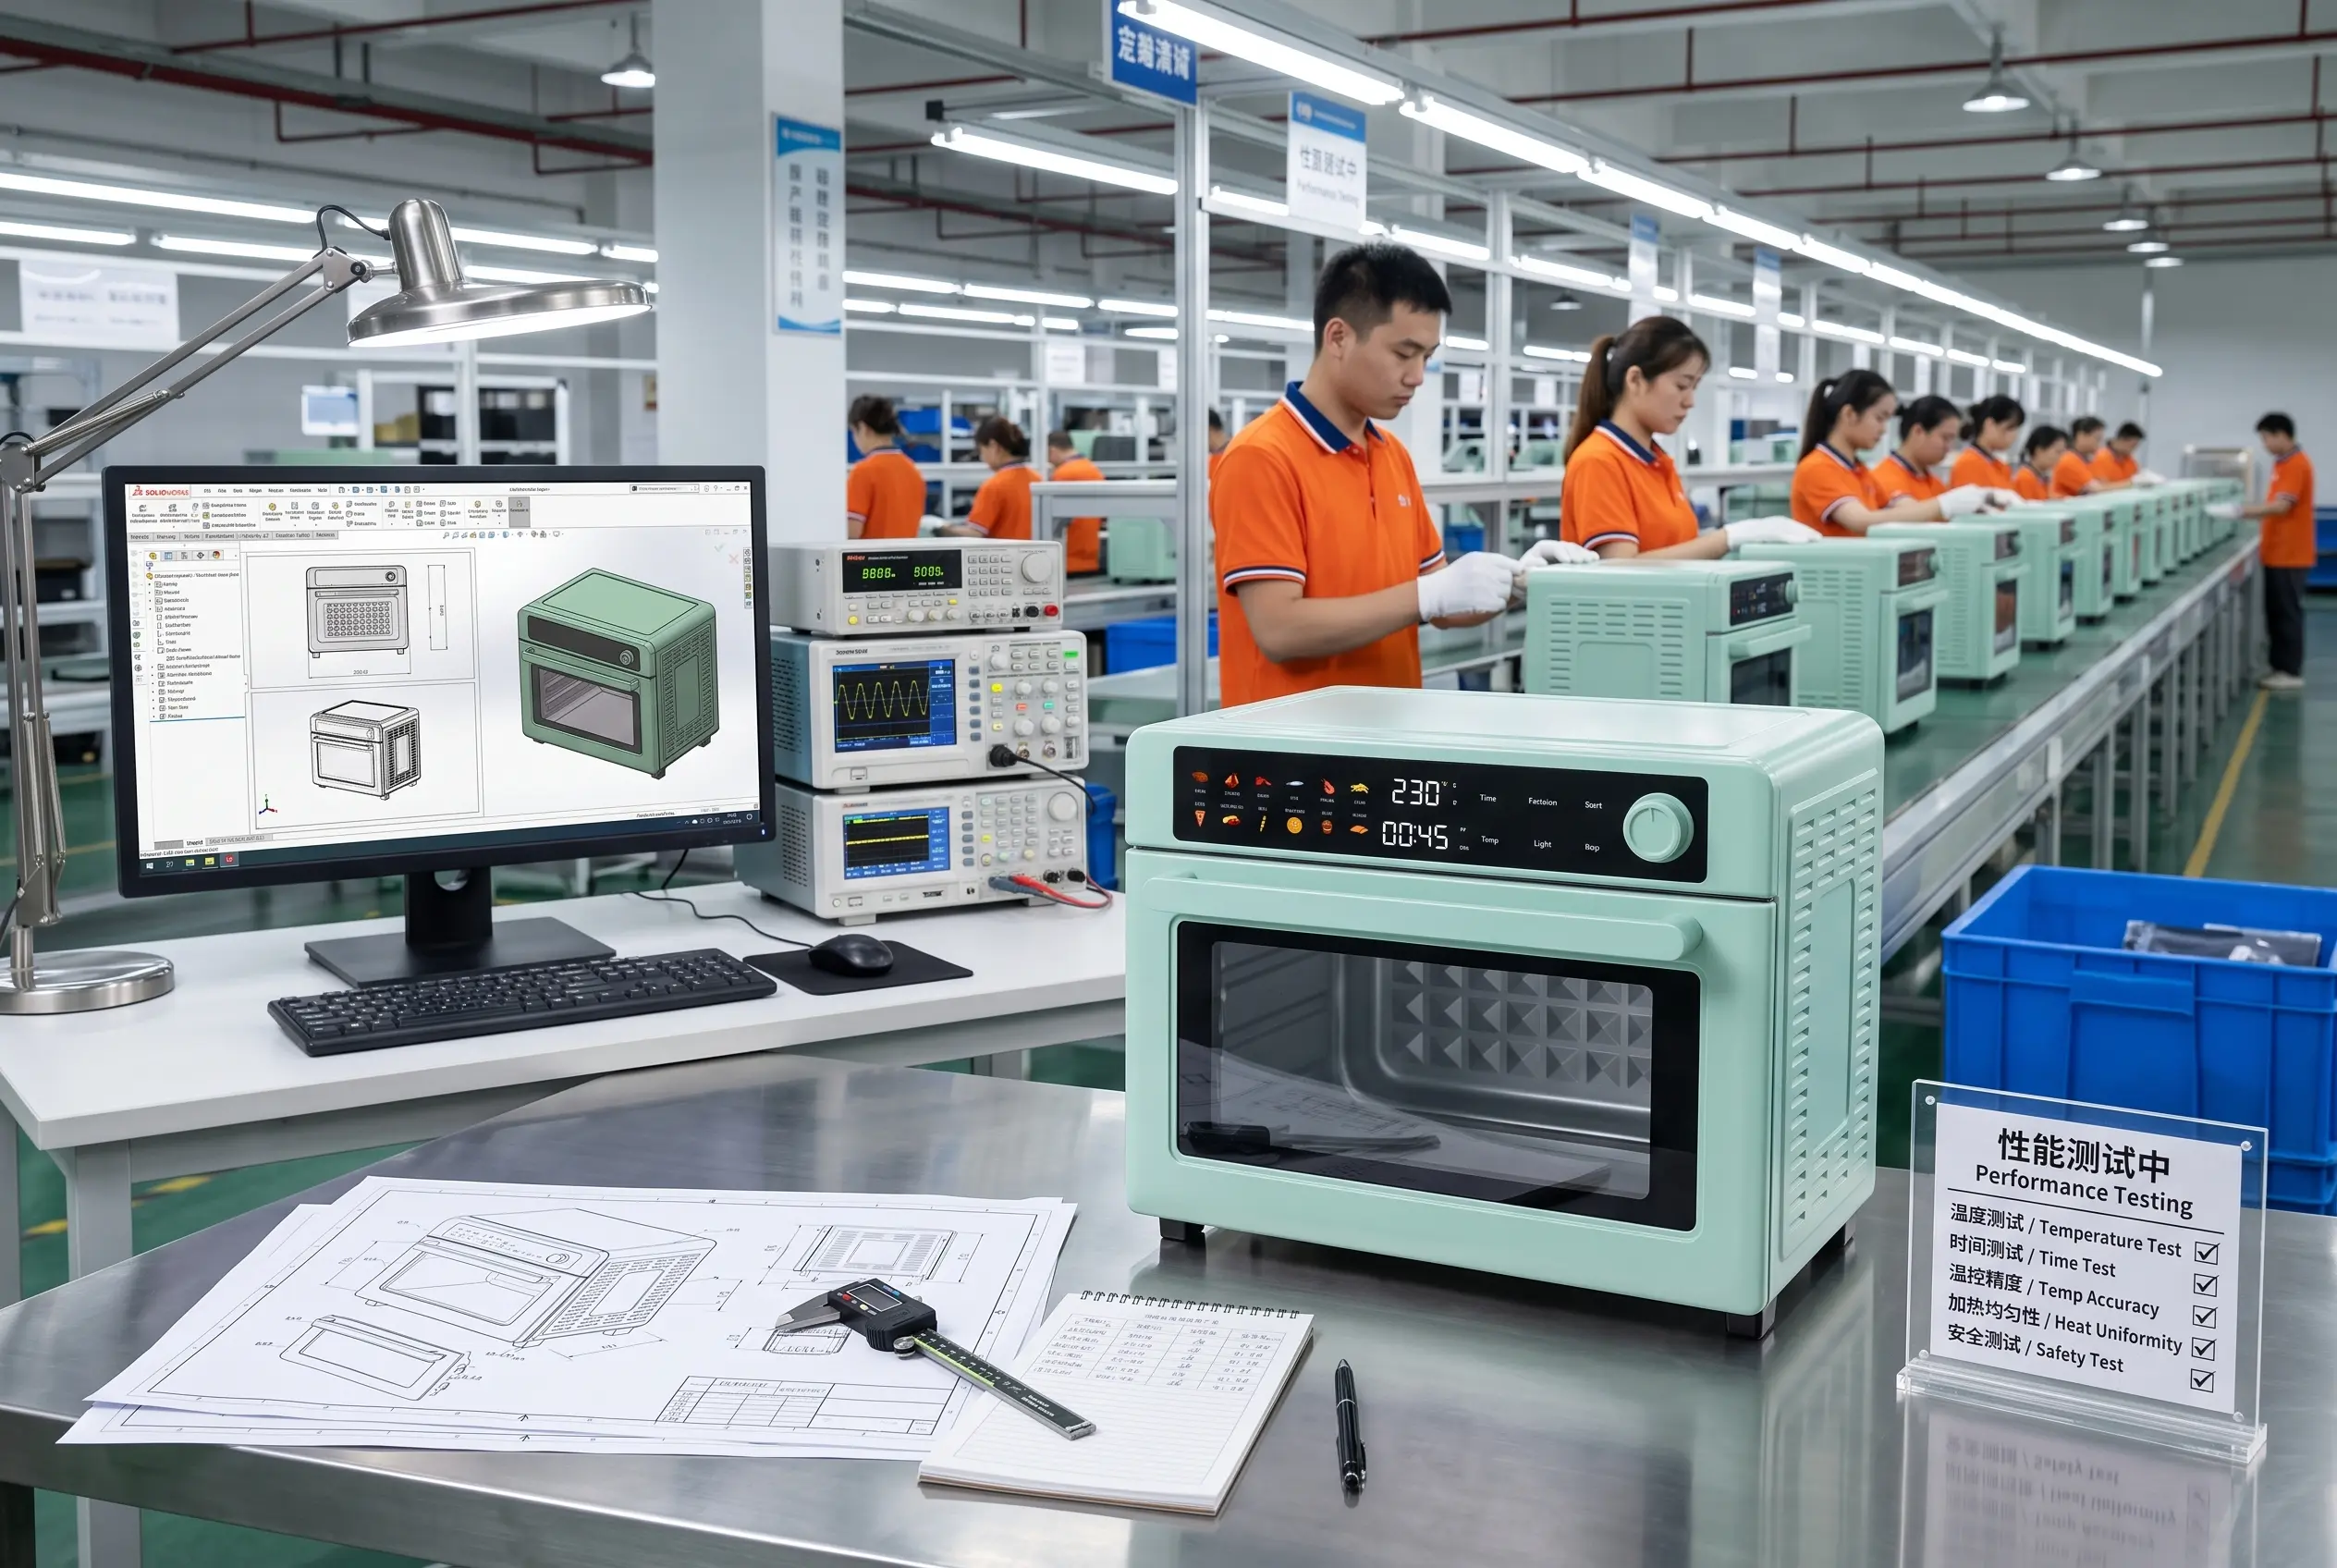
После утверждения прототипов продукт проходит официальные испытания и валидацию. На этом этапе проверяется соответствие фритюрницы-духовки стандартам безопасности, заявленным эксплуатационным характеристикам и ожиданиям в отношении долговечности.
Виды тестирования:
Испытания на соответствие требованиям безопасности. Для Северной Америки это означает сертификацию по стандартам ETL или UL. Продукт проходит испытания на электробезопасность, повышение температуры на внешних поверхностях, нештатные условия эксплуатации, а также на сценарии выхода компонентов из строя. Как отмечено в нашем руководстве по низкой температуре поверхности, стандарт UL 858 устанавливает строгие ограничения: для поверхностей, расположенных на высоте менее 31 дюйма над землей, повышение температуры не должно превышать 33 °C (59 °F) для металла или 51 °C (92 °F) для пластика. Для ручек во время открывания дверей установлены еще более жесткие ограничения.
Для европейского рынка типичными требованиями являются сертификаты CE, GS, CB, RoHS, REACH и LFGB. Сертификат CE охватывает вопросы электробезопасности и электромагнитной совместимости. GS — это немецкий знак безопасности, который часто требуется для позиционирования продукции в сегменте премиум-класса. Стандарты RoHS и REACH ограничивают использование опасных веществ. Стандарт LFGB применяется к материалам, контактирующим с пищевыми продуктами. Многие поставщики, работающие на европейских рынках, одновременно поддерживают все эти сертификаты.
Тестирование производительности. Проверка точности измерения температуры (типичный допуск ±10 °C), проверка равномерности приготовления, проверка срока службы таймера (не менее 10 000 циклов включения/выключения) и проверка температуры поверхности в самых неблагоприятных условиях.
Испытания на долговечность и испытания в течение всего срока службы. Циклическое открытие и закрытие дверных петель (тысячи циклов), стойкость к многократному нажатию кнопок, прочность корзин и поддонов, а также надежность платы управления в условиях тепловой нагрузки.
Испытания упаковки и транспортировки. Испытания на падение, вибрационные испытания и воздействие влажности, чтобы гарантировать, что продукция поступит на ваш склад в пригодном для продажи состоянии.
Документация по соблюдению нормативных требований. Перед началом серийного производства завод должен предоставить протоколы испытаний для всех необходимых сертификатов. В случае категорий продукции с повышенным риском, таких как отопительные приборы, перед размещением крупных заказов следует запросить свежие протоколы испытаний или сводные отчеты по результатам аудитов..
Почему этот этап важен: Сертификация является обязательным требованием для рынков, подпадающих под регулирование. Продажа товара в Северной Америке без маркировки ETL или UL, а также в Европе без маркировки CE, является незаконной. Попытка обойти сертификацию или доверие к заявлениям поставщика, не подкрепленным сертификатами, подвергает ваш бренд риску отзыва продукции, штрафов и юридической ответственности. Завод должен предоставить протоколы испытаний, выданные аккредитованными независимыми лабораториями.
Что следует уточнять владельцам брендов: Полный пакет сертификационной документации, включая информацию о том, в соответствии с какими стандартами проводились испытания и какая лаборатория их осуществляла. Уточните, проводятся ли испытания на безопасность и электромагнитную совместимость собственными силами или с привлечением аккредитованных сторонних организаций. Соответствие стандарту IEC 60335 является обязательным условием для обеспечения электробезопасности..
6. Пробный запуск и серийное производство — заключительный этап перехода
После полной валидации продукта завод приступает к подготовке к производству. Этот переход осуществляется в рамках структурированного пилотного запуска, предшествующего началу полномасштабного серийного производства.
Изготовление инструментов и пресс-форм. Производятся производственные пресс-формы для пластиковых деталей корпусов, металлических деталей с полостями и других деталей, изготовленных методом литья под давлением или штамповки. Точность пресс-формы напрямую влияет на стабильность качества продукции, точность посадки деталей при сборке и эффективность производства.. Зачастую это самая дорогостоящая отдельная статья расходов в процессе разработки, поэтому проверка прототипа до запуска серийного производства имеет решающее значение.
Поиск поставщиков компонентов и организация цепочки поставок. После утверждения спецификации (BOM) и начала изготовления оснастки завод закупает сырье и комплектующие у проверенных поставщиков. Опытный завод не просто закупает детали по самой низкой цене — он оценивает поставщиков с учетом стабильности качества, соответствия сертификационным требованиям, сроков поставки и стабильности выполнения повторных заказов.
Пробный запуск (небольшой пробный выпуск). Перед запуском полномасштабного производства завод выпускает ограниченную партию продукции (как правило, несколько сотен единиц), используя те же производственные процессы и сборочную линию, которые будут задействованы при массовом производстве. Такой пилотный запуск позволяет выявить проблемы в технологическом процессе, сложности при сборке и пробелы в системе контроля качества, которые не были заметны на этапе разработки прототипа.
В ходе пилотного запуска служба контроля качества завода проводит тщательные проверки на каждом этапе:
- IQC (Контроль качества поступающей продукции) — Проверяет соответствие сырья и комплектующих техническим требованиям до их поступления на производственную линию. Внутренний контроль качества (IQC) выявляет проблемные материалы и предотвращает попадание бракованных деталей на линию сборки.
- IPQC (контроль качества в процессе производства) — Осуществляет контроль сборочных операций в режиме реального времени. Служба IPQC проводит проверку первого изделия при каждой смене модели или настройки линии, осуществляет регулярные обходные проверки критически важных процессов и отслеживает отклонения параметров, которые могут привести к дефектам партии.
- FQC (Окончательный контроль качества) — Проводит проверку готовых изделий перед их отправкой на упаковку. Специалист по окончательному контролю качества (FQC) проверяет внешний вид, проводит функциональное тестирование, измеряет основные размеры, проверяет комплектность принадлежностей и правильность упаковки с использованием стандартов отбора проб по AQL.
Усовершенствование процесса. Проблемы, выявленные в ходе пробного запуска, устраняются до начала серийного производства. Возможно, потребуется скорректировать значение момента затяжки винтов. Возможно, необходимо перепроектировать приспособление. Возможно, работникам потребуется переобучение по конкретному этапу сборки. Пробный запуск проводится именно для того, чтобы выявить такие проблемы, когда они затрагивают лишь несколько сотен единиц продукции, а не после того, как уже выпущены тысячи единиц.
Наращивание объемов серийного производства. После утверждения результатов пробного производства завод приступает к полномасштабному производству. На каждом этапе продолжается контроль качества. Приемка готовой продукции осуществляется на основе отбора проб по методу AQL в соответствии с международными стандартами. Готовая продукция упаковывается в соответствии с вашими требованиями, укладывается на поддоны и готовится к отгрузке.
Для покупателей, закупающих продукцию по схеме OEM: Производство обычно занимает около 60 дней с момента подтверждения заказа до завершения отгрузки. Поставщики, время отклика которых составляет менее 8 часов, а показатель своевременности поставок превышает 97%, как правило, считаются организациями с высоким уровнем операционной зрелости..
Почему важно структурированное управление проектами
Структурированный процесс разработки — это не бюрократическая нагрузка, а управление рисками.
Без четко определенных этапов, контрольных точек и согласований проекты сбиваются с курса. Требования меняются в ходе работы. Прототипы утверждаются без надлежащего тестирования. Оснастка изготавливается на основе неполных чертежей. Результатом становятся дорогостоящая доработка, задержки запуска или, что еще хуже, продукт, который не приживается на рынке.
В отрасли разработаны отлаженные методологии разработки новых продуктов. Процесс Stage‑Gate представляет собой концептуальную и операционную схему, позволяющую продвигать проекты по созданию новых продуктов от идеи до запуска на рынок и далее. Для проектов по производству фритюрниц по контракту (OEM) это означает четко определенные этапы с формальным утверждением перед переходом к следующему этапу.
Типичные причины неудач в неструктурированных проектах:
- В ходе производства внезапно вносятся изменения в технические требования. Добавление функций после изготовления форм обходится дорого и приводит к задержкам в производстве.
- Пропущена проверка работоспособности прототипа. Переход сразу от концепции к серийному производству — это самый быстрый способ обнаружить недостатки конструкции уже после выпуска тысяч единиц продукции.
- Недостаточное тестирование. Продукт, который прошел базовые функциональные испытания, но не прошел сертификацию на долговечность или безопасность, не готов к выходу на рынок.
- Без пробного запуска. Первая полномасштабная производственная партия фактически становится пробным тиражом — а это означает, что любые проблемы в технологическом процессе будут масштабироваться на все единицы продукции.
Профессиональный партнер по OEM-производству выстраивает процесс разработки таким образом, чтобы избежать этих ошибок. Он не позволит вам пропустить какие-либо этапы, даже если вы спешите. Это не жесткость — это защита ваших инвестиций.
Как ЛИПА Содействует развитию технологий воздушных фритюрниц и духовок
В компании «Foshan Linden Intelligent Appliances Co., Ltd.» мы разработали структурированный процесс разработки продукции, который сопровождает проекты по созданию фритюрниц-духовок от первоначальной концепции до запуска в серийное производство. Наш подход основан на трёх производственных линиях, предназначенных для платформ объёмом 12 л, 16 л и 30 л, а наши клиенты находятся в Северной Америке, Европе, Азии и других регионах.
Наша поддержка в области разработки включает:
- Согласование требований и оценка осуществимости. Мы помогаем определить ваш целевой рынок, производственные мощности, функциональные возможности и требования к сертификации. Перед началом любой проектной работы мы убеждаемся, что требования вашего проекта технически осуществимы в рамках вашего бюджета и установленных сроков.
- Сотрудничество в области инжиниринга и проектирования. Для проектов ODM мы предлагаем готовые платформы с возможностью индивидуальной настройки, включая CMF, панели управления, аксессуары и упаковку. Для проектов OEM наша команда инженеров работает с вашими CAD-данными, чтобы обеспечить технологичность и эксплуатационные характеристики.
- Разработка прототипа и его постепенное усовершенствование. Мы создаем рабочие прототипы для вашей оценки, учитываем ваши замечания и дорабатываем продукт до тех пор, пока он не будет соответствовать вашим ожиданиям.
- Поддержка в вопросах сертификации. Наша продукция сертифицирована для международных рынков, в том числе по стандартам ETL/UL для Северной Америки и CE/GS, CB, RoHS, REACH, LFGB для Европы и других регионов. Мы предоставляем полный пакет документации, подтверждающий соответствие нормативным требованиям.
- Контроль качества на всех этапах производства. Мы используем системы контроля качества IQC, IPQC и FQC с задокументированными контрольными точками на каждом этапе. При проверке готовой продукции мы руководствуемся правилами отбора проб по AQL.
- Открытое общение. Мы регулярно предоставляем отчеты о ходе производства, протоколы проверок и подтверждения приемки образцов. Наша цель — исключить непредвиденные ситуации и обеспечить своевременный запуск вашего продукта.
Независимо от того, запускаете ли вы новый бренд, расширяете существующую линейку продукции или разрабатываете программу собственной торговой марки, наша команда обеспечит вам индивидуальную поддержку на всех этапах — от разработки концепции до запуска массового производства.
Заключение
Разработка фритюрницы-духовки — от идеи до запуска в серийное производство — представляет собой масштабный проект. Для этого необходимы четко сформулированные требования, продуманная конструкция, тщательная инженерная проработка, всестороннее тестирование и дисциплинированное управление производством.
Процесс, как правило, занимает от трёх до шести месяцев — от подтверждения требований до завершения пилотного запуска — в зависимости от сложности проекта, а также от того, используется ли в проекте существующая платформа или требуется разработка совершенно нового инструментария. Сертификация занимает дополнительные недели в зависимости от целевых рынков и требуемых стандартов.
Для владельцев брендов и менеджеров по закупкам главный вывод заключается в следующем: структурированный процесс разработки защищает ваши инвестиции. Он снижает риск дорогостоящей доработки, предотвращает неудачи при сертификации и гарантирует, что когда ваш продукт поступит к покупателям, он будет работать так, как и обещано.
Надёжный партнёр по OEM-производству не просто изготавливает компоненты. Он сопровождает вас на каждом этапе, своевременно выявляя риски, тщательно проверяя продукцию и обеспечивая стабильное качество каждой партии. Именно в этом заключается разница между запуском продукта, которым вы можете гордиться, и тем, который вам придётся месяцами пытаться исправить.
Готовы разработать свою фритюрницу-духовку? Обратитесь в компанию LINDEN. Расскажите нам о вашем целевом рынке, требованиях к производительности, необходимости сертификации и желаемых сроках. Наши инженерные и производственные команды сопроводят вас на всех этапах — от разработки концепции до запуска серийного производства.
