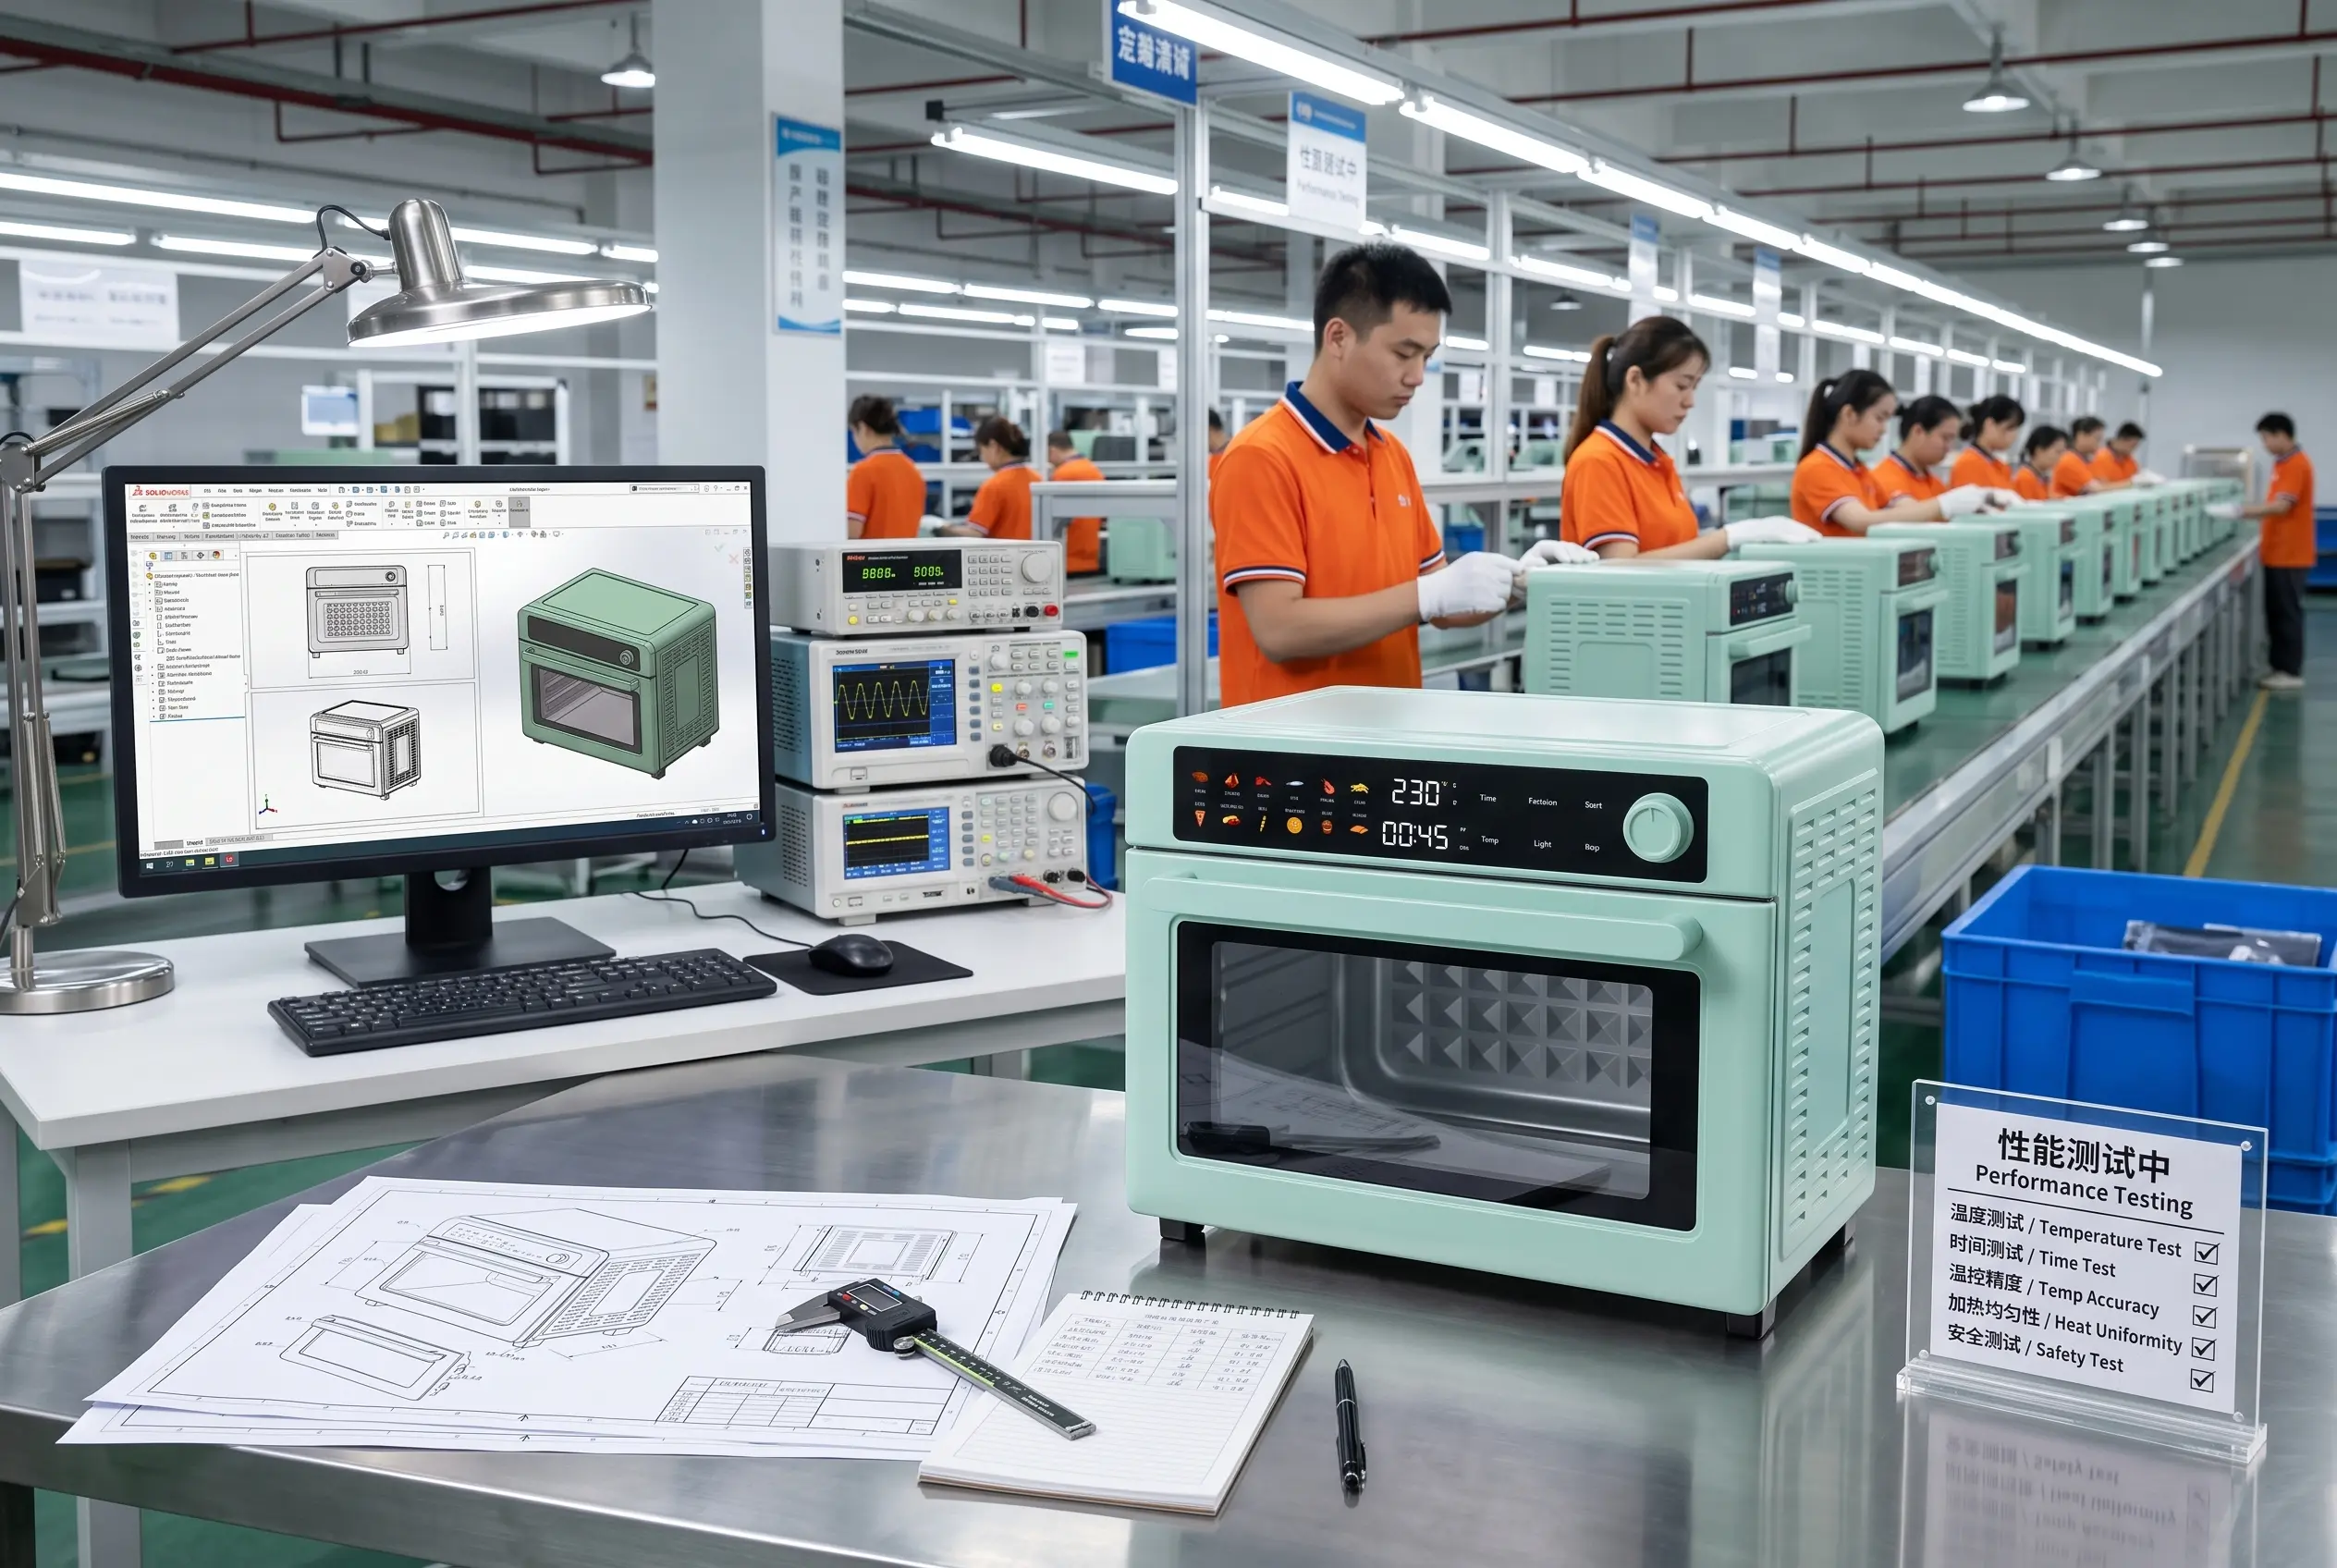
Sejamos honestos — transformar a ideia de um forno com fritadeira de ar quente num produto disponível nas prateleiras das lojas não é tão simples como enviar um desenho para uma fábrica e esperar que os contentores cheguem.
Para os proprietários de marcas, gestores de compras e desenvolvedores de produtos que estão a dar os primeiros passos no setor dos eletrodomésticos de cozinha, a distância entre “queremos lançar uma fritadeira sem óleo” e ter efetivamente nas mãos um produto certificado e pronto para o mercado pode parecer uma caixa negra. O que acontece nesse intervalo? Quanto tempo demora? O que pode correr mal — e como é que se evita isso?
Este artigo acompanha-o ao longo de todo o processo de desenvolvimento de um Projeto OEM/ODM de forno com fritadeira de ar quente. Desde a primeira discussão sobre os requisitos até à fase final de produção em série, irei explicar cada etapa, quais as decisões que são tomadas, quais os riscos que se apresentam e como um processo estruturado protege o investimento da sua marca.
Encarem isto como uma visita aos bastidores para perceberem como funciona, na prática, o fabrico profissional de fritadeiras sem óleo — sem rodeios, apenas o que precisam de saber para avançarem no vosso próximo projeto com confiança.
Índice
1. Confirmação dos requisitos do projeto — Definir corretamente o briefing
Qualquer projeto bem-sucedido de forno com fritadeira de ar quente começa com um único passo, surpreendentemente difícil: conseguir que todos estejam de acordo quanto ao que se está, de facto, a construir.
É nesta fase que se traduz a visão da sua marca num briefing claro e exequível que a equipa de engenharia da fábrica possa seguir. Se esta etapa for apressada ou vaga, tudo o que se segue — desde os custos de ferramentas até aos prazos de certificação e ao desempenho do produto — torna-se uma meta instável.
O que fica definido nesta fase:
- Mercado-alvo e canais de distribuição. Vender na América do Norte através do Walmart exige especificações diferentes das necessárias para vender na Europa através do comércio eletrónico ou no Sudeste Asiático através de distribuidores locais. A tensão (110 V vs. 220 V), os tipos de fichas (EUA, UE, Reino Unido, Austrália), o idioma nos ecrãs e as predefinições regionais de cozedura variam consoante o mercado.
- Capacidade e dimensões. Será um modelo compacto? 12 L Um modelo para solteiros e famílias pequenas, um de 16 L, adequado para uma família, ou um grande de 30 L para cozinheiros caseiros exigentes e para uso comercial de pequena escala? A capacidade influencia a disposição dos elementos de aquecimento, os requisitos de isolamento e toda a lista de materiais.
- Preferências da interface de controlo. Botão mecânico para o posicionamento das válvulas, ecrã tátil digital para atrair o público em geral ou painel IMD para uma estética de gama alta? Cada opção acarreta implicações diferentes em termos de custo, tempo de desenvolvimento e experiência do utilizador. Abordámos esta decisão em pormenor no nosso guia sobre sistemas de controlo.
- Funções e programas de cozedura. O seu produto precisa apenas de fritar com ar quente, ou também de cozer, assar, torrar, desidratar e grelhar? Cada função adicional aumenta a complexidade de engenharia e os requisitos de teste.
- Preço de venda ao público recomendado. Esta é a questão mais importante de todas. O preço determina quais os materiais, componentes e funcionalidades que são viáveis. Uma fritadeira sem óleo $49,99 não pode utilizar os mesmos elementos de aquecimento que um modelo premium $199.
- Requisitos de certificação. Vai precisar das certificações ETL/UL para a América do Norte, CE/GS para a Europa, CB para os mercados internacionais ou de todas as anteriores? Os custos de certificação, os prazos e os requisitos técnicos variam significativamente consoante a região. Para entrar em mercados regulamentados, é essencial garantir que os fornecedores cumprem as normas de segurança através de ensaios documentados.
- Expectativas relativas à quantidade mínima de encomenda (MOQ) e calendário de lançamento. Quantas unidades na primeira encomenda? Precisa de uma entrega mais rápida, mesmo que o custo unitário seja ligeiramente mais elevado? Saber estes detalhes antecipadamente ajuda a sua fábrica a planear as ferramentas, o calendário de produção e o aprovisionamento de componentes.
Erro comum nesta fase: Os proprietários das marcas chegam com um briefing vago — “queremos uma fritadeira sem óleo que seja bonita” — e esperam que a fábrica preencha todas as lacunas. Isso é uma receita para o desalinhamento. Os melhores parceiros OEM irão orientá-lo, mas é necessário que apresente, pelo menos, uma visão clara do seu mercado-alvo, da gama de preços e das funcionalidades desejadas.
Como deve ser uma boa confirmação de requisitos: Um documento detalhado que abrange a capacidade, a tensão, o tipo de controlo, a lista de menus predefinidos, as opções de cor, o design da embalagem, os objetivos de certificação e o calendário de produção. Alguns proprietários de marcas também solicitam acordos de confidencialidade (NDAs) nesta fase para proteger os seus conceitos de produto. Embora os acordos verbais possam funcionar com parceiros de confiança, um acordo verdadeiramente exequível que especifique as proteções de propriedade intelectual, as normas de qualidade e as sanções protege ambas as partes de pesadelos jurídicos dispendiosos no futuro.
2. Conceito do produto e orientação de design — Do briefing à identidade visual
Assim que os requisitos forem definidos, as equipas de design industrial e de engenharia da fábrica começam a traduzir esses requisitos num conceito de produto concreto.
O que acontece nesta fase:
- Exploração do design industrial (DI). Os designers criam esboços iniciais e representações que mostram a forma geral, as proporções e a linguagem visual do produto. Tem um aspeto elegante e moderno? Robusto e comercial? Divertido e acessível?
- Seleção de CMF (Cor, Material, Acabamento). Com base nas diretrizes da sua marca e nas preferências do mercado-alvo, a equipa propõe opções de cores, materiais para a estrutura (aço inoxidável 430 vs. 304, plástico ABS, etc.) e acabamentos de superfície (mate, brilhante, texturado ou revestimentos premium).
- Conceção do layout do painel de controlo. Onde ficarão os botões, o ecrã, os botões ou a área tátil? Como é que o utilizador irá navegar pela interface? O tamanho do texto e dos ícones é legível?
- Análise da integração de funcionalidades. A porta precisa de uma janela de vidro? O cesto deve ter uma pega que não aqueça? Onde ficará a placa de controlo e como se manterá fresca durante o funcionamento? Estas decisões afetam a engenharia a jusante.
No caso dos projetos ODM (em que a fábrica concebe o produto e a marca é da sua autoria), a equipa parte frequentemente de um modelo já existente e maduro e personaliza determinadas características. No caso dos projetos OEM (em que o cliente fornece o seu próprio projeto), a fábrica utiliza os seus desenhos 3D e especificações técnicas e dá início à avaliação de viabilidade.
Por que razão esta fase é importante para a sua marca: A aparência do produto é a primeira coisa que os clientes notam numa prateleira de retalho ou numa página de comércio eletrónico. Uma cor distintiva, uma combinação de materiais, cores e acabamentos (CMF) bem pensada e um design de interface simples transmitem uma sensação de qualidade antes mesmo de alguém ler a ficha técnica. É aqui que a identidade visual da sua marca se integra no produto físico.
Conselhos práticos: Traga imagens de referência de designs que admira — não para copiar, mas para transmitir a sua orientação estética. “Minimalista moderno” tem significados diferentes para cada pessoa. Uma imagem vale mais do que mil palavras na especificação.
3. Avaliação de engenharia — Onde começa o verdadeiro trabalho
Após a aprovação da orientação conceptual, a engenharia assume o comando. É aqui que se vê o que vale a pena — e onde muitos projetos têm sucesso ou fracassam, dependendo da competência técnica da fábrica.
Principais atividades de engenharia:
- Conceção estrutural em 3D e documentação técnica. Os engenheiros criam modelos CAD 3D detalhados que mostram todos os componentes: caixa, conjunto da porta, cesto, elementos de aquecimento, sistema de ventilação, caixa da placa de controlo, chicotes elétricos e sistema de ventilação.
- Desenvolvimento da lista de materiais (BOM). Uma lista completa de todos os componentes, desde o material do elemento de aquecimento (aço inoxidável SS304 vs. aço ao carbono) até ao tipo do mais pequeno parafuso. A lista de materiais (BOM) constitui a base para o cálculo de custos, o aprovisionamento e o controlo de qualidade.
- Simulação de aquecimento e fluxo de ar. Recorrendo a software de dinâmica de fluidos computacional (CFD), os engenheiros modelam a forma como o calor irá circular pela câmara. Onde se encontram os pontos de maior temperatura? O ventilador está posicionado corretamente em relação aos elementos de aquecimento? O fluxo de ar chega a todos os cantos do cesto?
- Especificações dos materiais e componentes. Que tipo de aço inoxidável deve ser utilizado para a cavidade interior? Que tipo de revestimento antiaderente deve ser aplicado ao cesto? Que sensores NTC devem ser utilizados para a monitorização da temperatura? Cada escolha de material tem impacto no custo, na durabilidade e na segurança.
- Avaliação da viabilidade do equipamento de produção. Será que o projeto pode ser fabricado de forma eficiente com as ferramentas disponíveis, ou será necessário recorrer a novos moldes? Existem recuos ou geometrias complexas que tornem a moldagem por injeção difícil ou dispendiosa?
Nesta fase, as fábricas também têm em conta a metodologia DFX — conceção para fabrico, montagem, custo e fiabilidade. Tal como demonstram estudos realizados na área da engenharia de eletrodomésticos de cozinha, a aplicação precoce dos princípios DFX pode reduzir o custo global do produto em aproximadamente 10%, melhorando simultaneamente o desempenho na cozedura. Por exemplo, um estudo redesenhou o conjunto de aquecimento de um micro-ondas com função de fritura a ar, substituindo os tubos de aquecimento simétricos por uma disposição montada na parte traseira com um conduto de ar em espiral, o que reduziu a temperatura do conjunto da porta e o custo dos materiais, ao mesmo tempo que aumentou a pontuação de cozedura das batatas fritas de 75 para 85.
Sinais de alerta a ter em conta: Uma fábrica que não consiga apresentar dados de simulação CFD nem explicar em pormenor a sua abordagem em matéria de engenharia térmica poderá não dispor do conhecimento técnico necessário para um desenvolvimento de produtos fiável.
4. Desenvolvimento de protótipos e amostras — Ver para crer
Antes de investir em ferramentas de produção dispendiosas, as fábricas responsáveis constroem protótipos funcionais para verificar o projeto. Esta fase distingue os fabricantes profissionais daqueles que se limitam a aceitar encomendas.
O processo de prototipagem:
- Amostras produzidas por CNC ou impressão 3D. Protótipos iniciais para testes de forma e ajuste. Estes ainda não estão totalmente funcionais, mas permitem segurar o produto, avaliar a ergonomia, verificar o ajuste das peças e identificar problemas evidentes antes de avançar para a produção dos moldes.
- Protótipos de engenharia. Aparelhos totalmente funcionais que cozinham comida a sério. Estes permitem à sua equipa avaliar o desempenho de cozedura, a precisão da temperatura, a experiência do utilizador e as características de segurança. Será que a fritadeira de ar quente deixa mesmo as batatas fritas estaladiças de forma uniforme? A pega permanece fria durante um ciclo completo? As predefinições correspondem aos tempos de cozedura indicados na embalagem?
- Protótipos visuais (se necessário). No caso de produtos em que o CMF e o acabamento são fundamentais, as fábricas podem produzir amostras visuais que correspondam às cores e aos materiais da produção final — mesmo que os componentes internos não estejam totalmente funcionais.
- Aperfeiçoamento iterativo. Com base nos vossos comentários, a equipa de engenharia revê o projeto. Talvez a pega do cesto precise de um ângulo diferente. Talvez as predefinições precisem de ser ajustadas de acordo com os hábitos culinários locais. Talvez a dobradiça da porta precise de ser reforçada. Cada ronda de aperfeiçoamento aproxima o produto da sua versão final.
O que pode ser ajustado nesta fase:
- Diferenças de tensão entre os diferentes mercados (110 V vs. 220 V)
- Adaptação do tipo de ficha (EUA, UE, Reino Unido, Austrália)
- Disposição e rotulagem da interface do utilizador
- Otimização da estrutura de cestos e tabuleiros
- Ajuste do desempenho do aquecimento e da circulação de ar
- Aperfeiçoamentos no controlo da temperatura superficial
Conselho importante: Nunca ignore os testes dos protótipos. O custo de algumas unidades protótipo é insignificante quando comparado com o custo de descobrir uma falha de conceção depois de 10 000 unidades já estarem num contentor. Experimente os protótipos em condições reais de cozinha. Peça a diferentes pessoas para os utilizarem. Registe cada inconveniente, cada ponto sensível, cada botão que cause confusão. Corrija esses aspetos antes de avançar para a produção.
5. Testes e validação — Comprovar que o produto está pronto
Após a aprovação dos protótipos, o produto entra numa fase de testes e validação formais. Esta fase garante que o forno com fritadeira a ar quente cumpre as normas de segurança, as especificações de desempenho e as expectativas de durabilidade.
Tipos de testes:
Ensaios de certificação de segurança. Na América do Norte, isto significa a certificação ETL ou UL. O produto é submetido a ensaios de segurança elétrica, aumento de temperatura nas superfícies externas, condições de funcionamento anormais e cenários de falha de componentes. Conforme referido no nosso guia sobre baixas temperaturas superficiais, a norma UL 858 especifica limites rigorosos: para superfícies a menos de 31 polegadas acima do solo, o aumento de temperatura não pode exceder 33 °C (59 °F) em metal ou 51 °C (92 °F) em plástico. As pegas durante a abertura das portas têm limites ainda mais rigorosos.
Na Europa, as certificações CE, GS, CB, RoHS, REACH e LFGB são requisitos habituais. A certificação CE abrange a segurança elétrica e a compatibilidade eletromagnética. A GS é a marca de segurança alemã, frequentemente exigida para o posicionamento de gama alta. As certificações RoHS e REACH restringem as substâncias perigosas. A LFGB aplica-se aos materiais em contacto com alimentos. Muitos fornecedores que abastecem os mercados europeus mantêm todas estas certificações em simultâneo.
Testes de desempenho. Testes de precisão da temperatura (a tolerância típica é de ±10 °C), testes de uniformidade de cozedura, durabilidade do temporizador (mínimo de 10 000 ciclos de ligar/desligar) e verificação da temperatura da superfície nas condições mais adversas.
Ensaios de durabilidade e de ciclo de vida. Ciclos de funcionamento das dobradiças das portas (abertura e fecho milhares de vezes), resistência à pressão dos botões, durabilidade dos cestos e tabuleiros e fiabilidade da placa de controlo sob stress térmico.
Ensaios de embalagem e transporte. Testes de queda, testes de vibração e exposição à humidade, para garantir que os produtos chegam ao seu armazém em condições de serem vendidos.
Documentação relativa ao cumprimento da regulamentação. A fábrica deve apresentar relatórios de ensaio relativos a todas as certificações exigidas antes do início da produção em série. No caso de categorias de maior risco, como aparelhos de aquecimento, solicite relatórios de ensaio recentes ou resumos de auditorias antes de confirmar encomendas de grande volume..
Por que é que esta fase é importante: A certificação não é opcional nos mercados regulamentados. Um produto não pode ser legalmente vendido na América do Norte sem a marcação ETL ou UL, nem na Europa sem a marcação CE. Tentar contornar a certificação ou basear-se em alegações não certificadas de um fornecedor expõe a sua marca a recolhas de produtos, multas e responsabilidade civil. A fábrica deve fornecer relatórios de ensaio emitidos por laboratórios independentes acreditados.
O que os proprietários de marcas devem exigir: Documentação completa de certificação, incluindo as normas em relação às quais foram realizados os ensaios e o laboratório que os realizou. Pergunte se os ensaios de segurança e de compatibilidade eletromagnética (EMC) são realizados internamente ou por entidades terceiras acreditadas. A conformidade com a norma IEC 60335 é imprescindível para a segurança elétrica.
6. Produção-piloto e produção em série — A transição final
Assim que o produto estiver totalmente validado, a fábrica prepara-se para a produção. Esta transição é gerida através de uma fase piloto estruturada, antes do início da produção em série a grande escala.
Fabrico de ferramentas e moldes. São fabricados moldes de produção para componentes de caixas de plástico, peças metálicas com cavidades e outros componentes moldados por injeção ou estampados. A precisão dos moldes afeta diretamente a uniformidade do produto, o ajuste na montagem e a eficiência da produção. Este é, muitas vezes, o investimento individual mais dispendioso no processo de desenvolvimento, razão pela qual a validação do protótipo antes da produção de ferramentas é fundamental.
Aprovisionamento de componentes e organização da cadeia de abastecimento. Com a lista de materiais (BOM) finalizada e o processo de fabrico de ferramentas em curso, a fábrica adquire matérias-primas e componentes junto de fornecedores qualificados. Uma fábrica experiente não se limita a comprar peças ao menor custo — avalia os fornecedores com base na estabilidade da qualidade, na conformidade com as certificações, nos prazos de entrega e na consistência nas encomendas recorrentes.
Produção-piloto (pequena produção experimental). Antes do início da produção em grande escala, a fábrica realiza um lote limitado (normalmente algumas centenas de unidades) utilizando exatamente os mesmos processos de produção e a mesma linha de montagem que serão utilizados na produção em massa. Esta produção-piloto revela problemas nos processos, dificuldades de montagem e lacunas no controlo de qualidade que não eram visíveis durante o desenvolvimento do protótipo.
Durante a fase piloto, a equipa de qualidade da fábrica realiza inspeções exaustivas em todas as fases:
- IQC (Controlo de Qualidade na Entrada) — Verifica se as matérias-primas e os componentes cumprem as especificações antes de entrarem na linha de produção. O IQC identifica os materiais problemáticos e impede que peças com defeito cheguem à montagem.
- IPQC (Controlo de Qualidade durante o Processo) — Supervisiona as operações de montagem em tempo real. O IPQC realiza verificações do primeiro artigo sempre que a linha muda de modelo ou de configuração, efetua inspeções de ronda regulares aos processos críticos e está atento a desvios nos parâmetros que possam causar defeitos nos lotes.
- FQC (Controlo de Qualidade Final) — Inspeciona as unidades acabadas antes de estas serem embaladas. O controlo de qualidade final (FQC) verifica o aspeto, realiza testes funcionais, verifica as dimensões principais, a integridade dos acessórios e a correção da embalagem, utilizando normas de amostragem AQL.
Aperfeiçoamento do processo. Os problemas identificados durante a produção-piloto são corrigidos antes da produção em massa. Talvez seja necessário ajustar a especificação do binário de aperto de um parafuso. Talvez seja necessário redesenhar um dispositivo de fixação. Talvez os trabalhadores precisem de receber nova formação sobre uma etapa específica da montagem. A produção-piloto existe para detetar estes problemas quando apenas algumas centenas de unidades estão afetadas, e não depois de já terem sido produzidas milhares.
Aceleração da produção em série. Após a aprovação da produção-piloto, a fábrica inicia a produção em grande escala. Os controlos de qualidade continuam em cada fase. A amostragem AQL, baseada em normas internacionais, orienta a inspeção dos produtos acabados. As unidades finais são embaladas de acordo com as suas especificações, paletizadas e preparadas para expedição.
Para compradores OEM: A produção demora normalmente cerca de 60 dias, desde a confirmação da encomenda até à conclusão do envio. Os fornecedores com tempos de resposta inferiores a 8 horas e taxas de pontualidade na entrega superiores a 97% são, em geral, considerados operacionalmente maduros.
Por que razão a gestão estruturada de projetos é importante
Um processo de desenvolvimento estruturado não é uma carga burocrática — é gestão de riscos.
Sem fases, etapas e aprovações bem definidas, os projetos perdem o rumo. Os requisitos mudam a meio do processo. Os protótipos são aprovados sem terem sido devidamente testados. As ferramentas de produção são fabricadas com base em projetos incompletos. E o resultado são retrabalhos dispendiosos, lançamentos atrasados ou, pior ainda, um produto que fracassa no mercado.
A indústria desenvolveu estruturas bem estabelecidas para o desenvolvimento de novos produtos. O processo Stage-Gate fornece um roteiro conceptual e operacional para conduzir os projetos de novos produtos desde a ideia até ao lançamento e para além deste. No caso dos projetos de fabricantes de equipamento original (OEM) de fritadeiras sem óleo, isto traduz-se em fases definidas, com aprovações formais antes de se passar à fase seguinte.
Pontos de falha comuns em projetos não estruturados:
- Alterações a requisitos não definidos a meio do processo de produção. A adição de funções após o corte das matrizes é dispendiosa e atrasa a produção.
- Não se procedeu à validação do protótipo. Passar diretamente do conceito para a produção em série é a forma mais rápida de descobrir falhas de conceção depois de milhares de unidades terem sido fabricadas.
- Testes insuficientes. Um produto que passe nos testes funcionais básicos, mas que não tenha sido submetido a certificação de durabilidade ou segurança, não está pronto para ser comercializado.
- Sem fase piloto. O primeiro lote de produção completo torna-se, de facto, a série piloto — o que significa que quaisquer problemas de processo se amplificam em todas as unidades.
Um parceiro OEM profissional organiza o processo de desenvolvimento de forma a evitar estas armadilhas. Não o deixará saltar etapas, mesmo quando estiver com pressa. Isso não é falta de flexibilidade — é proteger o seu investimento.
Como LINDEN Apoia o desenvolvimento de fornos com fritadeira sem óleo
Na Foshan Linden Intelligent Appliances Co., Ltd., desenvolvemos um processo estruturado de desenvolvimento de produtos que orienta os projetos de fornos fritadeiras de ar quente, desde o conceito inicial até à produção em série. A nossa abordagem assenta em três linhas de produção destinadas às plataformas de 12 L, 16 L e 30 L, com clientes na América do Norte, Europa, Ásia e noutros continentes.
O nosso apoio ao desenvolvimento inclui:
- Alinhamento dos requisitos e avaliação da viabilidade. Ajudamos a definir o seu mercado-alvo, a capacidade, as funções e as necessidades de certificação. Antes de iniciar qualquer trabalho de conceção, confirmamos que os requisitos do seu projeto são tecnicamente viáveis, dentro do seu orçamento e prazo.
- Colaboração em engenharia e design. Para projetos ODM, disponibilizamos plataformas consolidadas com opções de personalização, incluindo CMF, painéis de controlo, acessórios e embalagens. Para projetos OEM, a nossa equipa de engenharia trabalha com os seus dados CAD para garantir a viabilidade de fabrico e o desempenho.
- Desenvolvimento de protótipos e aperfeiçoamento iterativo. Criamos protótipos funcionais para que os possa avaliar, incorporamos os seus comentários e aperfeiçoamos o produto até que este corresponda às suas expectativas.
- Apoio à certificação. Os nossos produtos estão certificados para os mercados internacionais, incluindo as certificações ETL/UL para a América do Norte e CE/GS, CB, RoHS, REACH e LFGB para a Europa e outras regiões. Fornecemos toda a documentação necessária para o cumprimento da regulamentação.
- Controlo de qualidade ao longo de todo o processo de produção. Dispomos de sistemas de inspeção IQC, IPQC e FQC, com pontos de controlo documentados em todas as fases. A amostragem AQL orienta a nossa inspeção de produtos acabados.
- Comunicação transparente. Fornecemos atualizações regulares sobre a produção, relatórios de inspeção e aprovações de amostras. O nosso objetivo é eliminar surpresas e manter o seu lançamento dentro do prazo previsto.
Quer esteja a lançar uma nova marca, a expandir uma linha de produtos já existente ou a desenvolver um programa de marca própria, a nossa equipa oferece apoio personalizado desde a fase de conceção até à produção em massa.
Conclusão
Desenvolver um forno com fritadeira de ar quente, desde a fase conceptual até à produção em série, é um projeto de grande envergadura. Exige requisitos claros, um design bem pensado, engenharia rigorosa, testes exaustivos e uma gestão disciplinada da produção.
O processo dura normalmente entre três e seis meses, desde a confirmação dos requisitos até à conclusão da fase piloto, dependendo da complexidade e do facto de o projeto utilizar uma plataforma já existente ou exigir ferramentas totalmente novas. A certificação acrescenta mais algumas semanas, dependendo dos mercados-alvo e das normas exigidas.
Para os proprietários de marcas e gestores de compras, a principal lição a reter é esta: um processo de desenvolvimento estruturado protege o vosso investimento. Reduz o risco de retrabalhos dispendiosos, evita falhas na certificação e garante que, quando o vosso produto chegar aos clientes, funcione conforme prometido.
O parceiro OEM certo não se limita a fabricar componentes. Acompanha-o em cada fase, identificando os riscos atempadamente, realizando validações exaustivas e garantindo a qualidade em todos os lotes. É essa a diferença entre o lançamento de um produto de que se orgulha e um que o obriga a passar meses a tentar corrigir.
Está pronto para desenvolver o seu forno com fritadeira de ar quente? Contacte a LINDEN. Indique-nos o seu mercado-alvo, os requisitos de capacidade, as necessidades de certificação e o prazo pretendido. As nossas equipas de engenharia e produção irão acompanhá-lo desde a fase de conceção até à produção em série.
