Seamos sinceros: convertir la idea de un horno con freidora sin aceite en un producto que se pueda encontrar en las estanterías de las tiendas no es tan sencillo como enviar un plano a una fábrica y esperar a que lleguen los contenedores.
Para los propietarios de marcas, los responsables de compras y los desarrolladores de productos que se inician en el sector de los electrodomésticos de cocina, la distancia entre “queremos lanzar una freidora sin aceite” y tener realmente en las manos un producto certificado y listo para salir al mercado puede parecer una incógnita. ¿Qué ocurre entre medias? ¿Cuánto tiempo lleva? ¿Qué puede salir mal y cómo se puede evitar?
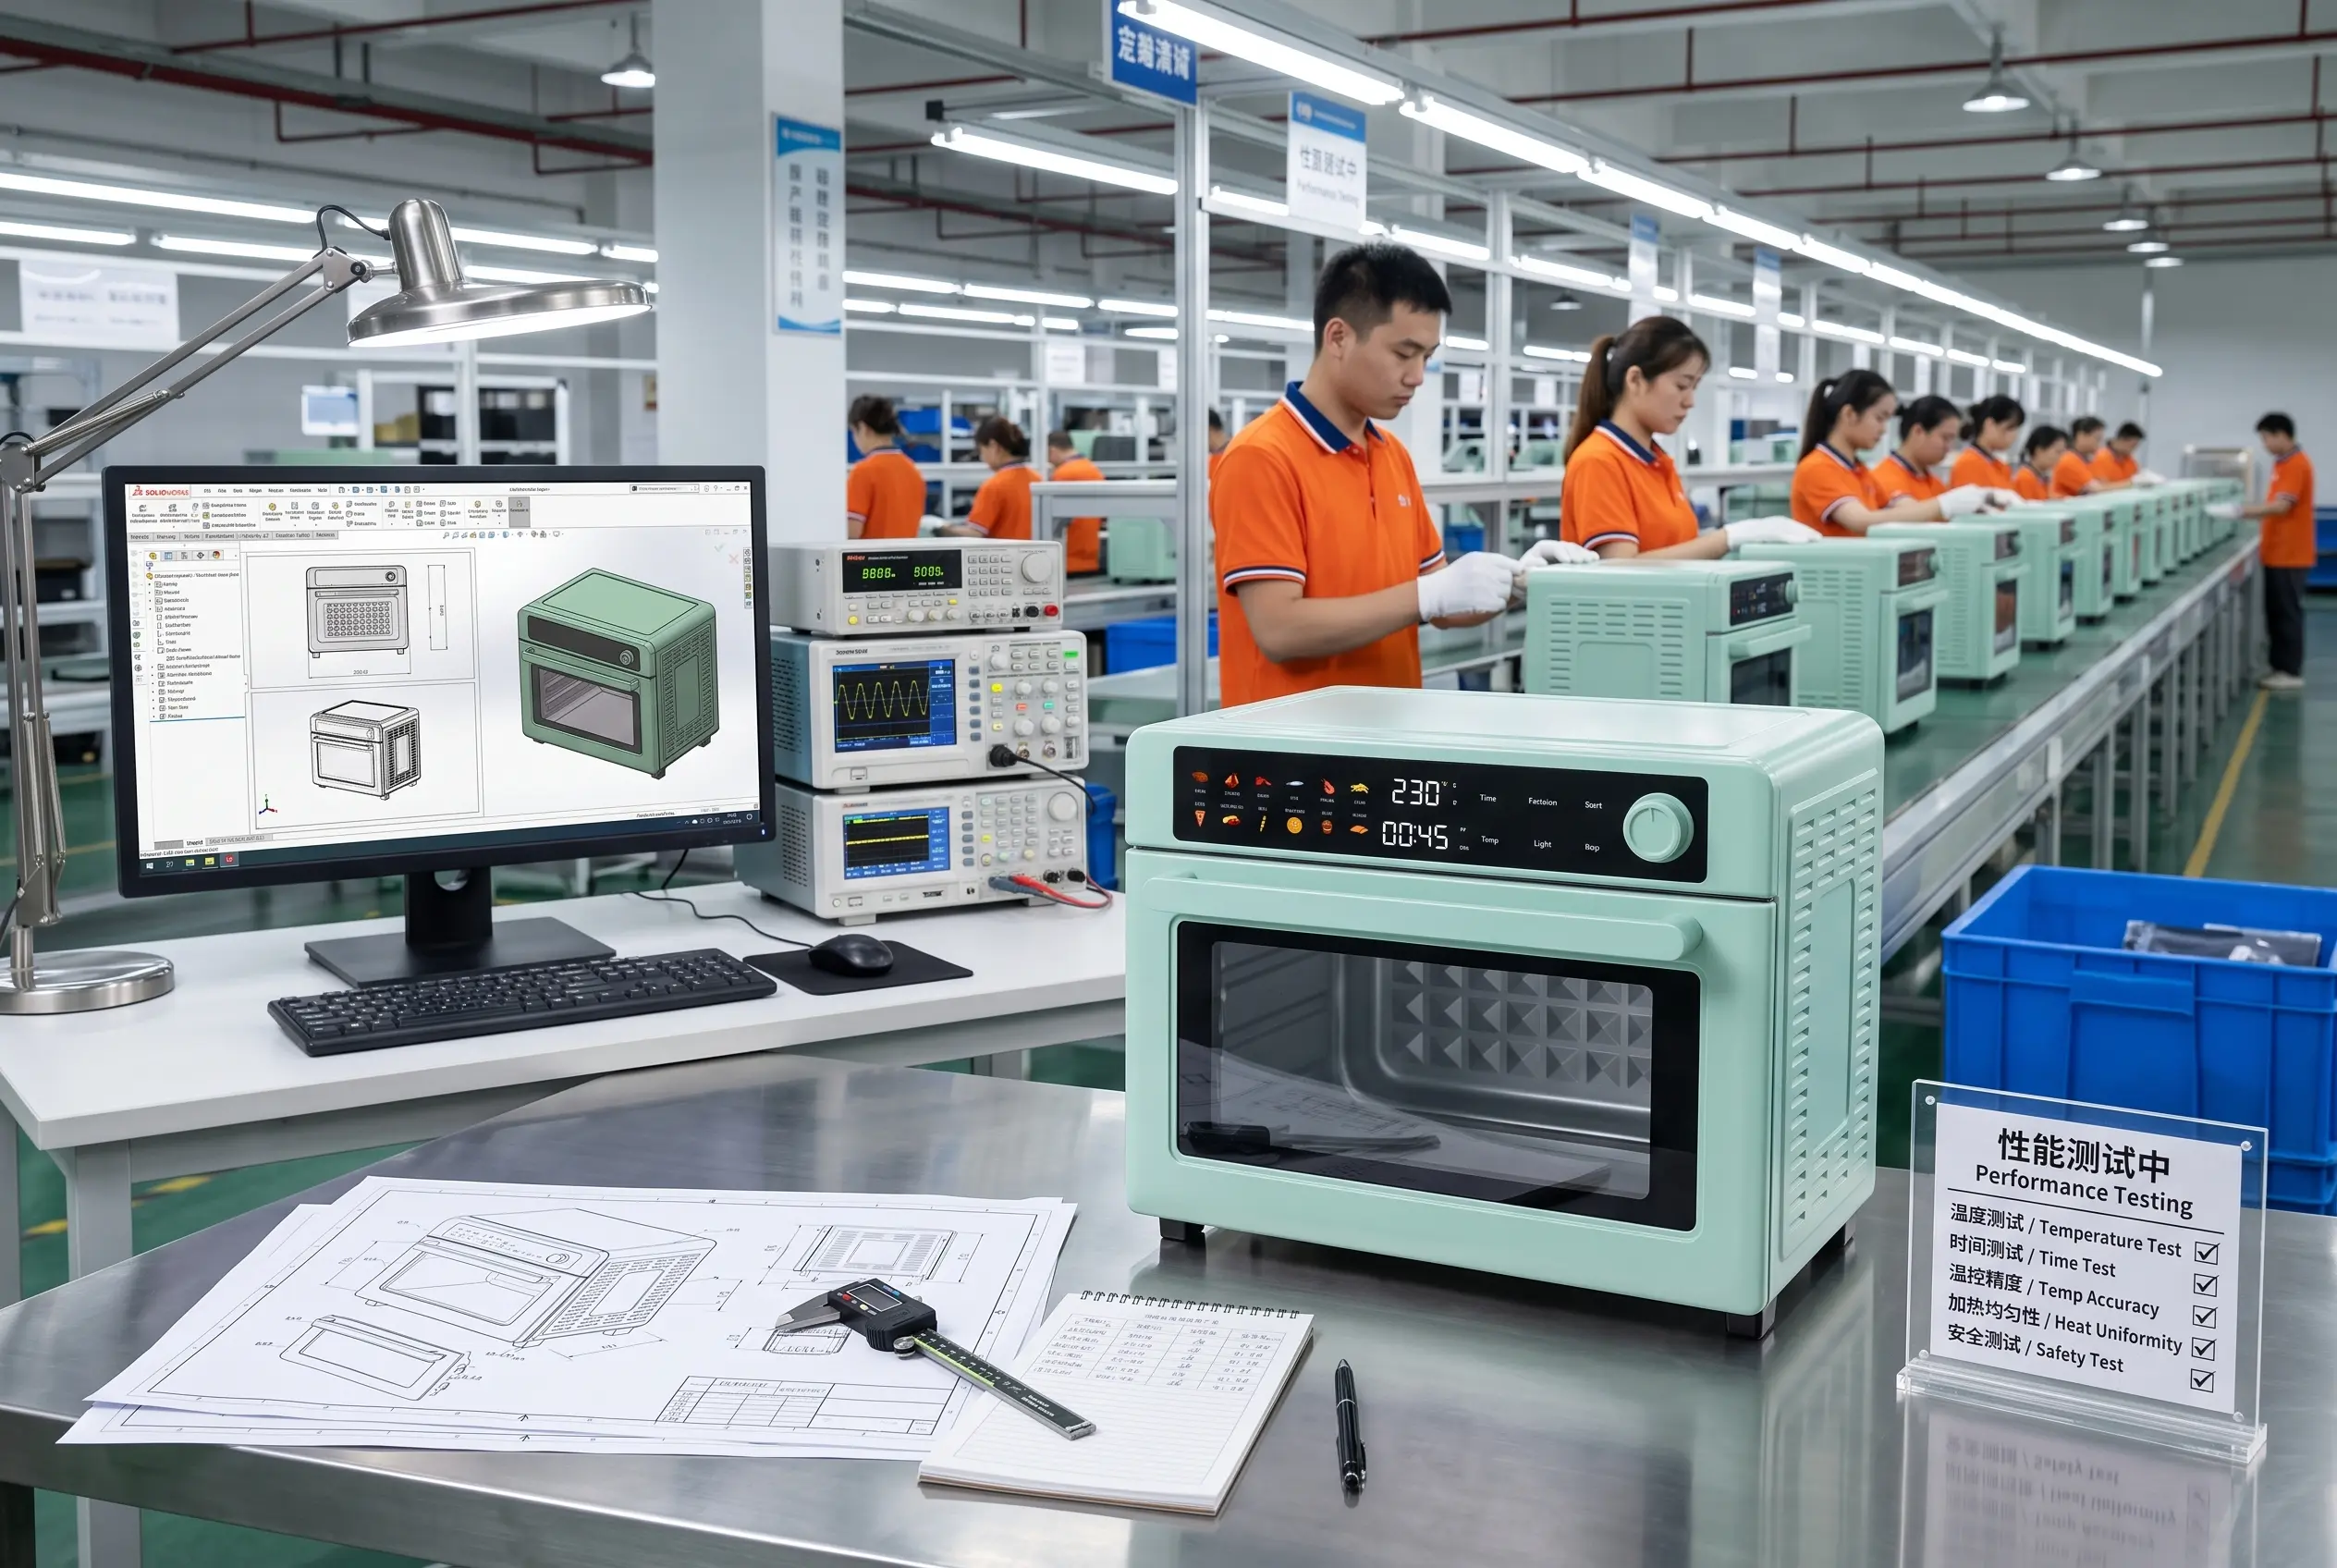
Este artículo te guía a lo largo de todo el proceso de desarrollo de un Proyecto OEM/ODM de horno con freidora sin aceite. Desde la primera reunión para definir los requisitos hasta la fase final de producción en serie, explicaré cada etapa, qué decisiones se toman, qué riesgos pueden surgir y cómo un proceso estructurado protege la inversión de tu marca.
Piensa en esto como una visita entre bastidores para descubrir cómo funciona realmente la fabricación profesional de freidoras sin aceite: sin florituras, solo lo que necesitas saber para llevar a cabo tu próximo proyecto con confianza.
Índice
1. Confirmación de los requisitos del proyecto: definir correctamente el pliego de condiciones
Todo proyecto exitoso de horno con freidora sin aceite comienza con un único paso, sorprendentemente difícil: poner a todo el mundo de acuerdo sobre lo que realmente se está construyendo.
En esta fase es donde se traduce la visión de tu marca en un pliego de condiciones claro y práctico que el equipo de ingeniería de la fábrica pueda seguir. Si este paso se realiza con prisas o resulta impreciso, todo lo que viene a continuación —desde los costes de utillaje hasta los plazos de certificación y el rendimiento del producto— se convierte en una incógnita.
Lo que se concreta en esta fase:
- Mercado objetivo y canales de distribución. Vender en Norteamérica a través de Walmart requiere unas especificaciones diferentes a las de vender en Europa mediante el comercio electrónico o en el Sudeste Asiático a través de distribuidores locales. El voltaje (110 V frente a 220 V), los tipos de enchufes (EE. UU., UE, Reino Unido, Australia), el idioma de las pantallas y los programas de cocción preestablecidos según la región varían en función del mercado.
- Capacidad y dimensiones. ¿Será un modelo compacto? 12 L ¿Un modelo para solteros y hogares pequeños, uno de tamaño familiar de 16 litros o uno grande de 30 litros para cocineros aficionados exigentes y uso comercial ligero? La capacidad influye en la disposición de las resistencias, los requisitos de aislamiento y toda la lista de materiales.
- Preferencias de la interfaz de control. ¿Un mando mecánico para ajustar el valor, una pantalla táctil digital para atraer al público general o un panel IMD para una estética de alta gama? Cada opción conlleva implicaciones diferentes en cuanto a coste, tiempo de desarrollo y experiencia del usuario. Hemos tratado esta decisión en detalle en nuestra guía sobre sistemas de control.
- Funciones y programas de cocción. ¿Tu producto solo tiene que freír con aire caliente, o también hornear, asar, tostar, deshidratar y gratinar? Cada función adicional aumenta la complejidad técnica y los requisitos de ensayo.
- Precio de venta al público recomendado. Esta es la cuestión más importante de todas. El precio determina qué materiales, componentes y prestaciones son viables. Una freidora sin aceite de $49,99 no puede utilizar los mismos elementos calefactores que un modelo premium de $199.
- Requisitos de certificación. ¿Necesitarás las certificaciones ETL/UL para Norteamérica, CE/GS para Europa, CB para los mercados internacionales o todas ellas? Los costes de certificación, los plazos y los requisitos técnicos varían considerablemente según la región. Para acceder a mercados regulados, es fundamental asegurarse de que los proveedores cumplan las normas de seguridad mediante ensayos documentados.
- Expectativas respecto al pedido mínimo y calendario de lanzamiento. ¿Cuántas unidades incluye el primer pedido? ¿Necesitas una entrega más rápida aunque el coste por unidad sea ligeramente superior? Conocer estos datos de antemano ayuda a tu fábrica a planificar el utillaje, la programación de la producción y el abastecimiento de componentes.
Error habitual en esta fase: Los propietarios de marcas llegan con unas instrucciones vagas —“queremos una buena freidora sin aceite”— y esperan que la fábrica llene todos los huecos. Eso es una receta para que haya desajustes. Los mejores socios OEM te orientarán, pero debes aportar, como mínimo, una idea clara de tu mercado objetivo, el rango de precios y las características que deseas.
Así es como debe ser una buena confirmación de requisitos: Un documento detallado que abarca la capacidad, la tensión, el tipo de control, la lista de menús preestablecidos, las opciones de color, el diseño del embalaje, los objetivos de certificación y el calendario de producción. Algunos propietarios de marcas también solicitan acuerdos de confidencialidad (NDA) en esta fase para proteger los conceptos de sus productos. Aunque los acuerdos verbales pueden funcionar con socios de confianza, un acuerdo real y exigible que especifique la protección de la propiedad intelectual, los estándares de calidad y las sanciones protege a ambas partes de costosas pesadillas legales en el futuro..
2. Concepto del producto y línea de diseño: del briefing a la identidad visual
Una vez definidos los requisitos, los equipos de diseño industrial e ingeniería de la fábrica comienzan a plasmar dichos requisitos en un concepto de producto concreto.
¿Qué ocurre en esta fase?:
- Exploración del diseño industrial (DI). Los diseñadores elaboran bocetos iniciales y representaciones que muestran la forma general, las proporciones y el lenguaje visual del producto. ¿Tiene un aspecto elegante y moderno? ¿Robusto y comercial? ¿Divertido y accesible?
- Selección de CMF (color, material y acabado). Teniendo en cuenta las directrices de tu marca y las preferencias de tu mercado objetivo, el equipo propone opciones de color, materiales para la carcasa (acero inoxidable 430 frente a 304, plástico ABS, etc.) y acabados superficiales (mate, brillante, texturizado o recubrimientos de alta calidad).
- Diseño de la disposición del panel de control. ¿Dónde se colocarán los mandos, la pantalla, los botones o la zona táctil? ¿Cómo navegará el usuario por la interfaz? ¿El tamaño del texto y de los iconos permite una lectura clara?
- Revisión de la integración de funciones. ¿Es necesario que la puerta tenga una ventana de cristal? ¿Debería la cesta tener un asa que no se caliente? ¿Dónde se ubicará la placa de control y cómo se mantendrá refrigerada durante el funcionamiento? Estas decisiones influyen en las fases posteriores del proyecto de ingeniería.
En los proyectos ODM (en los que la fábrica diseña el producto y tú le pones tu marca), el equipo suele partir de un modelo ya consolidado y personaliza determinadas características. En los proyectos OEM (en los que aportas tu propio diseño), la fábrica toma tus planos en 3D y tus especificaciones técnicas y comienza a evaluar la viabilidad..
Por qué esta fase es importante para tu marca: El aspecto del producto es lo primero que llaman la atención de los clientes en las estanterías de las tiendas o en una página de comercio electrónico. Un color distintivo, una combinación de materiales, colores y acabados (CMF) bien pensada y un diseño de interfaz limpio transmiten calidad antes incluso de que nadie lea la ficha técnica. Es aquí donde la identidad visual de tu marca se integra en el producto físico.
Consejos prácticos: Trae imágenes de referencia de diseños que te gusten, no para copiarlos, sino para transmitir tu visión estética. El término “minimalista moderno” significa cosas diferentes para cada persona. Una imagen vale más que mil palabras en un pliego de condiciones.
3. Evaluación técnica: ahí es donde empieza el verdadero trabajo
Una vez aprobada la dirección conceptual, el departamento de ingeniería toma el relevo. Es aquí donde se pone a prueba el proyecto, y donde muchos proyectos triunfan o fracasan en función de la solidez técnica de la fábrica.
Principales actividades de ingeniería:
- Diseño estructural en 3D y documentación técnica. Los ingenieros crean modelos CAD en 3D detallados en los que se muestran todos los componentes: la carcasa, el conjunto de la puerta, la cesta, los elementos calefactores, el sistema de ventilación, la carcasa de la placa de control, los mazos de cables y los conductos de ventilación.
- Elaboración de la lista de materiales (BOM). Una lista completa de todos los componentes, desde el material del elemento calefactor (acero inoxidable SS304 frente a acero al carbono) hasta el tipo de tornillo más pequeño. La lista de materiales (BOM) constituye la base para el cálculo de costes, el abastecimiento y el control de calidad.
- Simulación de calefacción y flujo de aire. Mediante un programa de dinámica de fluidos computacional (CFD), los ingenieros simulan cómo circulará el calor por la cámara. ¿Dónde se encuentran los puntos calientes? ¿Está el ventilador colocado correctamente con respecto a los elementos calefactores? ¿Llega el flujo de aire a todos los rincones de la cesta?
- Especificaciones de materiales y componentes. ¿Qué tipo de acero inoxidable se debe utilizar para la cavidad interior? ¿Qué tipo de recubrimiento antiadherente se debe aplicar a la cesta? ¿Qué sensores NTC se deben utilizar para el control de la temperatura? Cada elección de material influye en el coste, la durabilidad y la seguridad.
- Evaluación de la viabilidad del utillaje. ¿Se puede fabricar el diseño de forma eficiente con las herramientas disponibles o requiere nuevos moldes? ¿Hay socavados o geometrías complejas que dificulten o encarecen el moldeo por inyección?
En esta fase, las fábricas también tienen en cuenta la metodología DFX —diseño orientado a la fabricación, el montaje, el coste y la fiabilidad—. Tal y como demuestran los estudios realizados en el ámbito de la ingeniería de electrodomésticos de cocina, la aplicación temprana de los principios DFX puede reducir el coste total del producto en aproximadamente un 10%, al tiempo que mejora el rendimiento en la cocción. Por ejemplo, en un estudio se rediseñó el conjunto de calentamiento de un horno microondas con función de fritura sin aceite, pasando de tubos de calentamiento simétricos a una disposición montada en la parte trasera con un conducto de aire en espiral, lo que redujo la temperatura del conjunto de la puerta y el coste de los materiales, al tiempo que aumentó la puntuación en la cocción de patatas fritas de 75 a 85..
Señales de alerta a las que hay que prestar atención: Es posible que una fábrica que no pueda mostrarte datos de simulación CFD ni explicarte en detalle su enfoque de ingeniería térmica no cuente con los conocimientos técnicos necesarios para un desarrollo fiable de productos.
4. Desarrollo de prototipos y muestras: ver para creer
Antes de invertir en costosas herramientas de producción, las fábricas responsables construyen prototipos funcionales para verificar el diseño. Esta fase es lo que distingue a los fabricantes profesionales de los que se limitan a aceptar pedidos.
El proceso de creación de prototipos:
- Muestras fabricadas mediante CNC o impresión 3D. Prototipos iniciales para realizar pruebas de forma y ajuste. Aunque aún no son totalmente funcionales, permiten sostener el producto, evaluar su ergonomía, comprobar el ajuste de los componentes e identificar problemas evidentes antes de dar luz verde a la fabricación de los moldes.
- Prototipos de ingeniería. Aparatos totalmente funcionales que cocinan comida de verdad. Estos permiten a tu equipo evaluar el rendimiento de cocción, la precisión de la temperatura, la experiencia del usuario y las características de seguridad. ¿La freidora sin aceite realmente deja las patatas fritas crujientes y uniformes? ¿El asa se mantiene fría durante todo el ciclo? ¿Los programas preestablecidos coinciden con los tiempos de cocción indicados en el envase?
- Prototipos visuales (si fuera necesario). En el caso de los productos en los que el color, el material y el acabado son fundamentales, las fábricas pueden elaborar muestras visuales que coincidan con los colores y materiales de la producción final, aunque los componentes internos no sean totalmente funcionales.
- Refinamiento iterativo. Teniendo en cuenta vuestros comentarios, el equipo de ingeniería revisa el diseño. Quizá haya que cambiar el ángulo del asa de la cesta. Quizá haya que ajustar los programas preestablecidos para adaptarlos a los hábitos culinarios locales. Quizá haya que reforzar la bisagra de la puerta. Cada ronda de mejoras acerca el producto a su versión definitiva.
Qué se puede ajustar durante esta fase:
- Diferencias de tensión entre distintos mercados (110 V frente a 220 V)
- Adaptador de enchufe (EE. UU., UE, Reino Unido, Australia)
- Diseño y etiquetado de la interfaz de usuario
- Optimización de la estructura de cestas y bandejas
- Ajuste del rendimiento de la calefacción y la circulación de aire
- Mejoras en el control de la temperatura superficial
Consejo importante: Nunca te saltes las pruebas con prototipos. El coste de unas pocas unidades prototipo es insignificante en comparación con el coste que supone descubrir un fallo de diseño cuando ya hay 10 000 unidades en un contenedor. Prueba los prototipos en condiciones reales de cocina. Haz que los utilicen diferentes personas. Toma nota de cada inconveniente, cada punto caliente y cada botón que pueda resultar confuso. Soluciona esos problemas antes de pasar a la fase de fabricación.
5. Pruebas y validación: demostrar que el producto está listo
Una vez aprobados los prototipos, el producto pasa a la fase de pruebas y validación formales. Esta fase garantiza que el horno con freidora sin aceite cumpla con las normas de seguridad, las especificaciones de rendimiento y las expectativas de durabilidad.
Tipos de pruebas:
Pruebas de certificación de seguridad. En el caso de Norteamérica, esto implica la certificación ETL o UL. El producto se somete a pruebas de seguridad eléctrica, aumento de temperatura en las superficies externas, condiciones de funcionamiento anómalas y situaciones de fallo de los componentes. Tal y como se indica en nuestra guía sobre bajas temperaturas superficiales, la norma UL 858 establece límites estrictos: para superficies situadas a menos de 31 pulgadas del suelo, el aumento de temperatura no puede superar los 33 °C (59 °F) en metal ni los 51 °C (92 °F) en plástico. Las manillas durante la apertura de puertas tienen límites aún más estrictos.
En Europa, las certificaciones CE, GS, CB, RoHS, REACH y LFGB suelen ser requisitos habituales. La certificación CE abarca la seguridad eléctrica y la compatibilidad electromagnética. GS es la marca de seguridad alemana, que a menudo se exige para un posicionamiento de gama alta. Las normativas RoHS y REACH restringen el uso de sustancias peligrosas. La LFGB se aplica a los materiales en contacto con alimentos. Muchos proveedores que abastecen a los mercados europeos cuentan con todas estas certificaciones al mismo tiempo.
Pruebas de rendimiento. Pruebas de precisión de la temperatura (la tolerancia habitual es de ±10 °C), pruebas de uniformidad de la cocción, pruebas de durabilidad del temporizador (mínimo 10 000 ciclos de encendido y apagado) y verificación de la temperatura de la superficie en las condiciones más adversas.
Pruebas de durabilidad y de ciclo de vida. Ciclos de apertura y cierre de las bisagras de las puertas (miles de aperturas y cierres), resistencia de los botones, durabilidad de las cestas y bandejas, y fiabilidad de la placa de control bajo estrés térmico.
Pruebas de embalaje y transporte. Pruebas de caída, pruebas de vibración y exposición a la humedad para garantizar que los productos lleguen a tu almacén en condiciones aptas para la venta.
Documentación relativa al cumplimiento normativo. La fábrica debe facilitar los informes de ensayo correspondientes a todas las certificaciones exigidas antes de que comience la producción en serie. En el caso de categorías de mayor riesgo, como los aparatos de calefacción, solicite informes de ensayo recientes o resúmenes de auditorías antes de comprometerse a realizar pedidos de gran volumen..
Por qué es importante esta fase: La certificación no es opcional en los mercados regulados. Un producto no puede venderse legalmente en Norteamérica sin el marcado ETL o UL, ni en Europa sin el marcado CE. Intentar eludir la certificación o basarse en las afirmaciones no certificadas de un proveedor expone a tu marca a retiradas de productos, multas y responsabilidades. La fábrica debe proporcionar informes de ensayo de laboratorios externos acreditados.
Lo que los propietarios de marcas deberían pedir: Documentación completa de certificación, incluyendo las normas según las cuales se han realizado las pruebas y el laboratorio que las ha llevado a cabo. Pregunta si las pruebas de seguridad y de compatibilidad electromagnética (EMC) se realizan internamente o a través de terceros acreditados. El cumplimiento de la norma IEC 60335 es imprescindible para la seguridad eléctrica..
6. Prueba piloto y producción en serie: la transición final
Una vez que el producto ha sido validado por completo, la fábrica se prepara para la producción. Esta transición se gestiona mediante una prueba piloto estructurada antes de que comience la producción en serie a gran escala.
Fabricación de utillaje y moldes. Se fabrican moldes de producción para componentes de carcasas de plástico, piezas metálicas con cavidades y otros componentes moldeados por inyección o estampados. La precisión de los moldes influye directamente en la uniformidad del producto, el ajuste en el montaje y la eficiencia de la producción.. A menudo, esta es la inversión individual más costosa del proceso de desarrollo, por lo que resulta fundamental validar el prototipo antes de pasar a la fabricación de utillaje.
Abastecimiento de componentes y configuración de la cadena de suministro. Una vez finalizada la lista de materiales (BOM) y con la fabricación de los utillajes en marcha, la fábrica se abastece de materias primas y componentes de proveedores homologados. Una fábrica con experiencia no se limita a comprar piezas al menor precio, sino que evalúa a los proveedores en función de la estabilidad de la calidad, el cumplimiento de las certificaciones, los plazos de entrega y la uniformidad en los pedidos recurrentes..
Producción piloto (pequeña producción de prueba). Antes de iniciar la producción a gran escala, la fábrica lleva a cabo una tirada limitada (normalmente unos cientos de unidades) utilizando exactamente los mismos procesos de producción y la misma línea de montaje que se emplearán en la producción en serie. Esta tirada piloto permite detectar problemas en los procesos, dificultades de montaje y deficiencias en el control de calidad que no se habían apreciado durante el desarrollo del prototipo.
Durante la fase piloto, el equipo de calidad de la fábrica lleva a cabo inspecciones exhaustivas en cada fase:
- IQC (Control de calidad de entrada) — Comprueba que las materias primas y los componentes cumplan con las especificaciones antes de que entren en la línea de producción. El control de calidad de entrada (IQC) detecta los materiales problemáticos y evita que las piezas defectuosas lleguen a la fase de montaje.
- IPQC (Control de calidad durante el proceso) — Supervisa las operaciones de montaje en tiempo real. El control de calidad interno (IPQC) realiza comprobaciones del primer artículo cada vez que la línea cambia de modelo o de configuración, lleva a cabo inspecciones periódicas de los procesos críticos y vigila cualquier desviación de los parámetros que pudiera provocar defectos en los lotes.
- FQC (Control de calidad final) — Inspecciona las unidades terminadas antes de que pasen al proceso de embalaje. El control de calidad final (FQC) verifica el aspecto, realiza pruebas de funcionamiento, comprueba las dimensiones clave, comprueba que no falte ningún accesorio y verifica que el embalaje sea correcto, utilizando las normas de muestreo AQL.
Perfeccionamiento de los procesos. Los problemas detectados durante la fase piloto se corrigen antes de la producción en serie. Quizá haya que ajustar la especificación del par de apriete de un tornillo. Quizá haya que rediseñar un dispositivo de sujeción. Quizá los trabajadores necesiten recibir nueva formación sobre un paso concreto del montaje. La fase piloto sirve precisamente para detectar estos problemas cuando solo afectan a unos pocos cientos de unidades, y no después de que se hayan fabricado miles.
Aumento de la producción en serie. Una vez aprobada la serie piloto, la fábrica inicia la producción a gran escala. Los controles de calidad continúan en cada fase. El muestreo AQL, basado en normas internacionales, sirve de guía para la inspección de los productos terminados. Las unidades finales se embalan según sus especificaciones, se paletizan y se preparan para su envío.
Para compradores OEM: La producción suele tardar unos 60 días desde la confirmación del pedido hasta la finalización del envío. Los proveedores con tiempos de respuesta inferiores a 8 horas y unos índices de entrega puntual superiores al 97% suelen considerarse operativamente maduros..
Por qué es importante la gestión estructurada de proyectos
Un proceso de desarrollo estructurado no es una carga burocrática, sino una forma de gestionar los riesgos.
Sin fases, controles y aprobaciones claras, los proyectos se desvían de su rumbo. Los requisitos cambian sobre la marcha. Los prototipos se aprueban sin haber sido sometidos a las pruebas adecuadas. Se fabrican las herramientas basándose en diseños incompletos. Y el resultado son costosas modificaciones, retrasos en los lanzamientos o, lo que es peor, un producto que fracasa en el mercado.
El sector ha desarrollado marcos consolidados para el desarrollo de nuevos productos. El proceso Stage-Gate ofrece un esquema conceptual y operativo para llevar los proyectos de nuevos productos desde la idea hasta su lanzamiento y más allá. En el caso de los proyectos de fabricantes de equipos originales (OEM) de freidoras sin aceite, esto implica fases bien definidas con aprobaciones formales antes de pasar a la siguiente etapa.
Puntos habituales de fallo en proyectos no estructurados:
- Los cambios en los requisitos no definidos se producen a mitad del proceso de fabricación. Añadir funciones una vez cortados los moldes resulta caro y retrasa la producción.
- Se omitió la validación del prototipo. Pasar directamente del concepto a la producción en serie es la forma más rápida de descubrir fallos de diseño una vez que ya se han fabricado miles de unidades.
- Pruebas insuficientes. Un producto que supera las pruebas funcionales básicas, pero que no ha sido sometido a una certificación de durabilidad o seguridad, no está listo para salir al mercado.
- No se ha realizado ninguna prueba piloto. El primer lote de producción completo se convierte, de hecho, en la tirada piloto, lo que significa que cualquier problema en el proceso se amplifica en todas las unidades.
Un socio OEM profesional organiza el proceso de desarrollo para evitar estos escollos. No te permitirá saltarte ningún paso, ni siquiera cuando tengas prisa. Eso no es falta de flexibilidad, sino proteger tu inversión.
¿Cómo? LINDEN Apoya el desarrollo de hornos con freidora sin aceite
En Foshan Linden Intelligent Appliances Co., Ltd., hemos desarrollado un proceso estructurado de desarrollo de productos que guía los proyectos de hornos con freidora sin aceite desde el concepto inicial hasta la producción en serie. Nuestro enfoque se basa en tres líneas de producción dedicadas a las plataformas de 12 L, 16 L y 30 L, con clientes en toda Norteamérica, Europa, Asia y otros mercados.
Nuestro apoyo al desarrollo incluye:
- Ajustar los requisitos y evaluar la viabilidad. Te ayudamos a definir tu mercado objetivo, tu capacidad, tus funciones y tus necesidades de certificación. Antes de comenzar cualquier trabajo de diseño, nos aseguramos de que los requisitos de tu proyecto sean técnicamente viables dentro de tu presupuesto y plazos.
- Colaboración en ingeniería y diseño. Para los proyectos ODM, ofrecemos plataformas consolidadas con opciones de personalización que incluyen CMF, paneles de control, accesorios y embalaje. Para los proyectos OEM, nuestro equipo de ingeniería trabaja con sus datos CAD para garantizar la viabilidad de la fabricación y el rendimiento.
- Desarrollo de prototipos y perfeccionamiento iterativo. Creamos prototipos funcionales para que los evalúes, incorporamos tus comentarios y los perfeccionamos hasta que el producto cumpla con tus expectativas.
- Asistencia para la certificación. Nuestros productos cuentan con las certificaciones necesarias para los mercados internacionales, entre ellas ETL/UL para Norteamérica y CE/GS, CB, RoHS, REACH y LFGB para Europa y otras regiones. Proporcionamos toda la documentación necesaria para el cumplimiento de la normativa.
- Control de calidad a lo largo de todo el proceso de producción. Contamos con sistemas de inspección IQC, IPQC y FQC con puntos de control documentados en cada fase. El muestreo según el AQL sirve de guía para la inspección de nuestros productos terminados.
- Comunicación transparente. Proporcionamos actualizaciones periódicas sobre la producción, informes de inspección y aprobaciones de muestras. Nuestro objetivo es evitar sorpresas y garantizar que el lanzamiento se desarrolle según lo previsto.
Tanto si vas a lanzar una nueva marca, como si vas a ampliar una línea de productos ya existente o a desarrollar un programa de marca propia, nuestro equipo te ofrece un apoyo personalizado desde la fase conceptual hasta la producción en serie.
Conclusión
Desarrollar un horno con freidora sin aceite, desde la fase conceptual hasta la producción en serie, es una tarea de gran envergadura. Requiere unos requisitos claros, un diseño bien pensado, una ingeniería rigurosa, pruebas exhaustivas y una gestión disciplinada de la producción.
El proceso suele durar entre tres y seis meses, desde la confirmación de los requisitos hasta la finalización de la fase piloto, dependiendo de la complejidad y de si el proyecto utiliza una plataforma ya existente o requiere herramientas totalmente nuevas. La certificación añade varias semanas más, dependiendo de los mercados de destino y de las normas exigidas.
Para los propietarios de marcas y los responsables de compras, la conclusión clave es la siguiente: un proceso de desarrollo estructurado protege su inversión. Reduce el riesgo de tener que realizar costosas modificaciones, evita que se produzcan fallos en la certificación y garantiza que, cuando su producto llegue a los clientes, funcione tal y como se ha prometido.
El socio OEM adecuado no se limita a fabricar componentes. Te guía en cada etapa, identificando los riesgos desde el principio, realizando validaciones exhaustivas y garantizando la calidad en todos y cada uno de los lotes. Esa es la diferencia entre el lanzamiento de un producto del que te sientes orgulloso y uno que te lleva meses intentar arreglar.
¿Estás listo para desarrollar tu horno con freidora sin aceite? Ponte en contacto con LINDEN. Indícanos tu mercado objetivo, los requisitos de capacidad, las necesidades de certificación y el plazo deseado. Nuestros equipos de ingeniería y producción te guiarán desde la fase conceptual hasta la producción en serie.
