Introduction
Permettez-moi de vous révéler une vérité crue issue des tranchées de l’approvisionnement mondial : un mauvais partenariat avec un fabricant OEM n’est pas seulement un problème de chaîne d’approvisionnement, c’est un véritable cancer stratégique. Il retarde votre mise sur le marché, sape la réputation de votre marque en raison des retours précoces et immobilise votre trésorerie dans des stocks défectueux.
“ Si tu connais l'ennemi et que tu te connais toi-même, tu n'as rien à craindre de l'issue d'une centaine de batailles. ” Dans le domaine de l'approvisionnement, l“” ennemi » n'est pas l'usine, mais l'asymétrie d'information. Eux connaissent leurs véritables taux de défauts, leurs raccourcis techniques et leurs problèmes de trésorerie. Vous, non.
C’est pourquoi j’ai condensé des décennies d’expérience en matière d’approvisionnement en matériel informatique en 5 listes de contrôle incontournables. Il ne s’agit pas d’une simple évaluation “ de façade ” des fournisseurs. Il s’agit d’un audit minutieux fondé sur des principes fondamentaux : ce partenaire dispose-t-il des capacités techniques, des données et de la rigueur nécessaires pour faire de votre plateforme un produit phare sur le marché ?
Faisons un bilan.
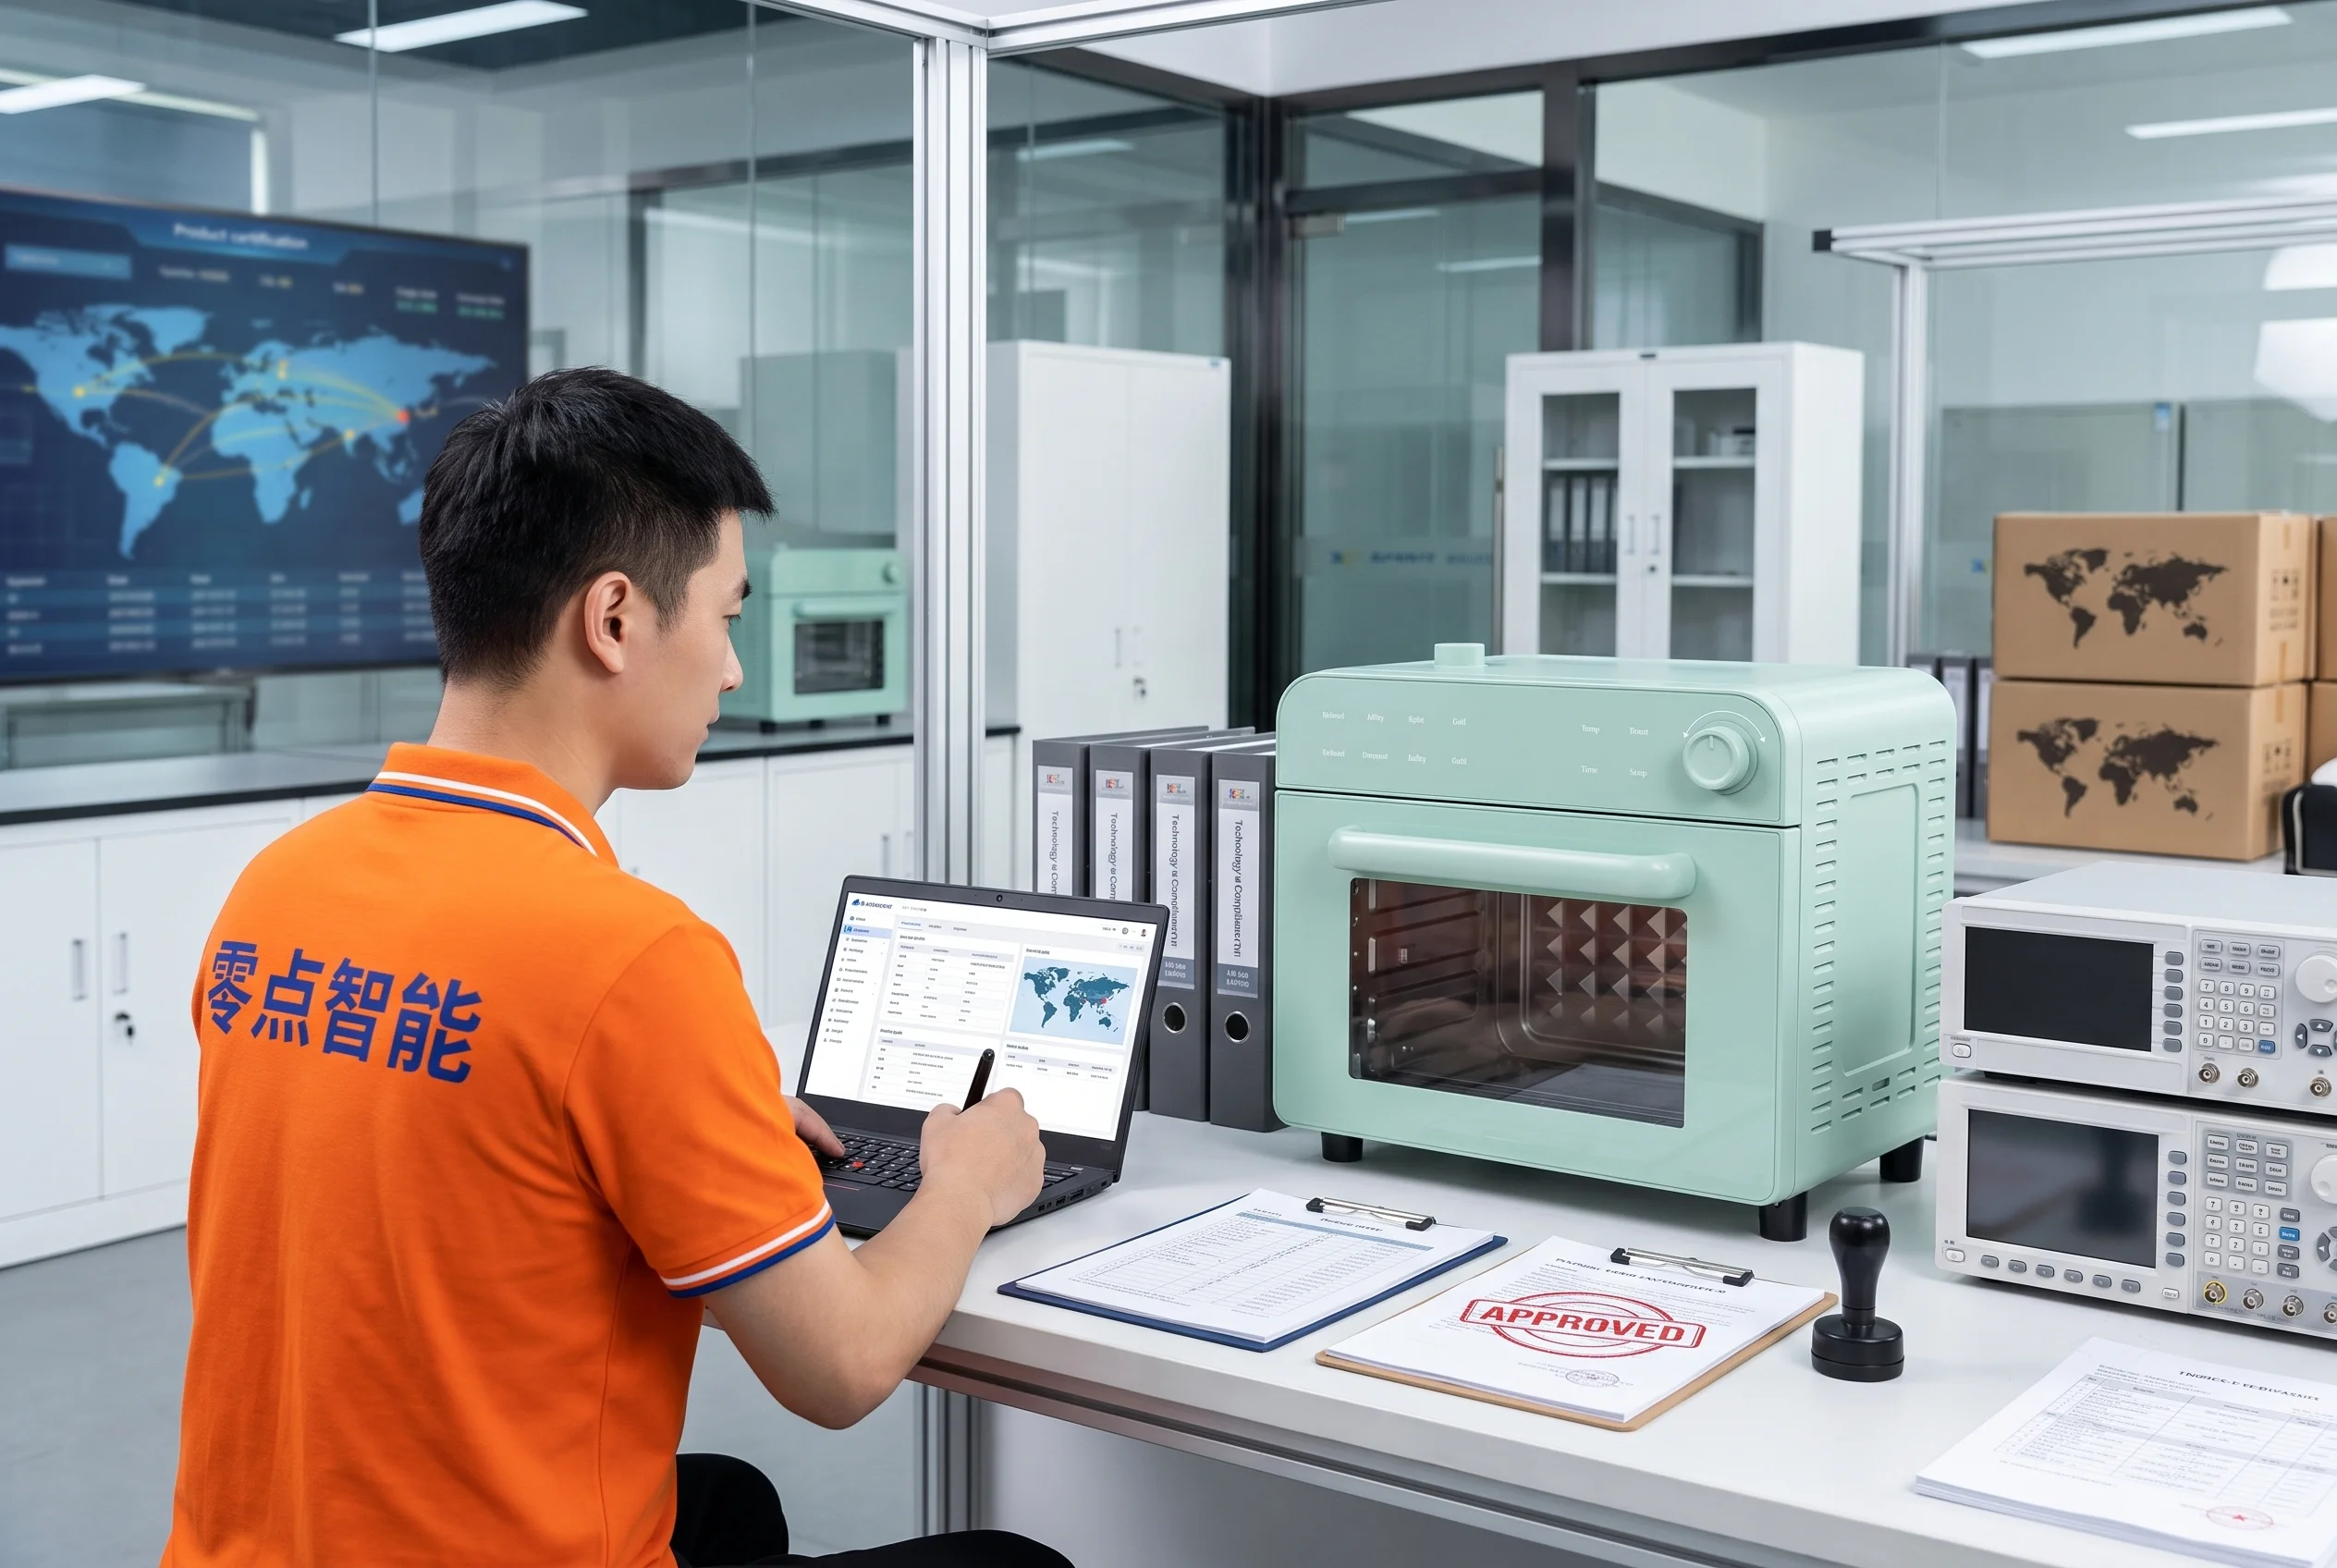
Table des matières
Liste de contrôle n° 1 : Compétences techniques – “ Le cerveau thermodynamique ”
Ne demandez pas : “ Tu peux faire ça ? ” C'est comme demander à un chef s'il sait faire bouillir de l'eau. Toutes les usines en sont capables.
Demandez plutôt : “ Montrez-moi vos rapports de simulation thermique. ”
Une ingénierie de qualité commence bien avant la découpe de la première pièce de métal. Elle se déroule dans l'univers numérique, grâce à la dynamique des fluides computationnelle (CFD) qui permet de modéliser les flux thermiques, la turbulence des flux d'air et la réponse des algorithmes PID.
Éléments à vérifier :
- Logiciels de CFD/simulation : Utilisent-ils Ansys, FloTHERM ou un logiciel équivalent ? Demandez-leur les rapports de simulation de leurs trois derniers projets. Vérifiez qu’ils ont bien optimisé la circulation d’air avant la fabrication des moules, et non après.
- Portefeuille de brevets : Combien de brevets d'invention (et pas seulement de brevets de dessin ou de modèle) détiennent-ils concernant les systèmes de chauffage ou la géométrie des pales de ventilateur ? Ce n'est pas de la vanité : c'est la preuve qu'ils innovent au niveau des systèmes.
- Équipe « Algorithm » : Ont-ils des ingénieurs spécialisés dans les micrologiciels en interne ? Ou confient-ils le développement du code des circuits imprimés à un prestataire externe ? S'ils sous-traitent l'algorithme, passez votre chemin. Vous avez besoin d'un partenaire qui maîtrise le “ cerveau ” de votre produit.
La règle d'or : Si leur équipe d'ingénieurs n'est pas capable de vous expliquer, en termes simples, pourquoi un radiateur de 220 V se comporte différemment d'un radiateur de 110 V dans un espace confiné, c'est qu'elle ne maîtrise pas la physique thermique. Et la physique l'emportera toujours sur les vœux pieux.
Liste de contrôle n° 2 : Système de contrôle qualité – “ Le système immunitaire ”
Tout le monde se vante d’être “ certifié ISO 9001 ”. C’est le minimum requis. Ce qui m’intéresse, c’est le taux de défaillance sur le terrain (FFR) — et plus précisément, la valeur de référence de ≤1,2% pour le taux de retour sur site.
Pourquoi 1,21 TP3T ? Parce que dans le secteur du petit électroménager, la moyenne pour les fours à friture à air chaud se situe entre 2,51 TP3T et 3,51 TP3T. Un partenaire atteignant ≤ 1,21 TP3T opère à des niveaux Six Sigma de classe mondiale pour cette catégorie. Il protège ainsi vos avis sur Amazon et la réputation de votre marque en vente directe au consommateur (DTC).
Éléments à vérifier :
- Contrôle statistique des processus (SPC) : Surveillent-ils en temps réel les écarts de production sur la chaîne de montage ? Demandez à consulter leurs données CPk (indice de capacité du processus) pour les dimensions critiques (planéité des cavités, couple des charnières de porte).
- Le protocole de “ rodage ” : Combien de temps dure le test de résistance de chaque appareil avant son emballage ? Les usines de pointe effectuent un test de rodage fonctionnel de 20 à 30 minutes sur l'ensemble des appareils 100%, et pas seulement sur un échantillon aléatoire.
- Traçabilité : Peuvent-ils remonter à la source d'un défaut jusqu'au lot spécifique de tubes chauffants et à l'opérateur qui les a installés ? Si leur système permet une traçabilité par “ lot et série ”, ils peuvent mettre en quarantaine les produits défectueux avant qu'ils n'arrivent dans votre entrepôt.
La stratégie de la « War Room » (du point de vue de Buffett et Munger) : La qualité est le meilleur moyen de réduire les coûts. Chaque réduction de 1% du taux de retour vous permet d'économiser non seulement le coût unitaire, mais aussi les frais logistiques, de remise à neuf et de perte liée au coût d'acquisition client (CAC). Un partenaire de qualité est un investissement, pas une dépense.
Liste de contrôle n° 3 : Certification et conformité – “ Le passeport mondial ”
Si vous ne pouvez pas le vendre, vous ne pouvez pas l'expédier. C'est là que les novices en matière d'approvisionnement se font avoir. Ils vérifient simplement la présence d'un marquage CE et partent du principe que tout va bien.
En réalité, vous avez besoin d'un “ dossier de conformité ” complet :
- Amérique du Nord : ETL (préférable à UL pour des raisons de rapidité) et CUL pour le Canada. Vérifiez également la conformité FCC pour les modèles intelligents/connectés.
- Europe : Certificat du programme CB (The Global Foundation), ainsi que les marquages CE-LVD (directive « basse tension ») et CE-EMC (compatibilité électromagnétique). N’oubliez pas les directives RoHS et REACH pour les matériaux.
- Efficacité énergétique : L'usine dispose-t-elle des données de conformité requises par le DOE (Département de l'Énergie) pour le marché américain ? De nombreuses marques négligent cet aspect et se retrouvent confrontées à des retards coûteux au port.
Question clé : “ La certification de série couvre-t-elle toutes les variantes de notre plateforme, ou devons-nous payer pour de nouveaux tests pour chaque capacité ? ”
S’ils ont correctement conçu leur plateforme (comme nous l’avons vu dans l’article précédent), la certification de la gamme devrait s’appliquer à l’ensemble de la famille de produits. S’ils ne comprennent pas ce concept, ils ne sont pas un partenaire “ de plateforme ”, mais une usine “ à moule unique ”.
Liste de contrôle n° 4 : Capacités de fabrication et de production – “ Le squelette numérique ”
Oubliez le showroom rutilant avec son lustre somptueux. Passez-le et rendez-vous dans l'atelier de production. Je ne cherche pas la propreté (même si c'est important). Je cherche le MES (Manufacturing Execution System).
Une usine connectée à un système MES fait toute la différence entre le “ savoir-faire artisanal ” et l'ingénierie reproductible.
Éléments à vérifier :
- Tableaux de bord numériques : Y a-t-il des écrans sur la chaîne de production qui affichent en temps réel le débit, les taux de défauts et le Taux de Rendement Global des Équipements (TRG) ? Si les données ne circulent pas sous forme numérique, il s'agit d'une usine “ traditionnelle ”.
- Tests automatisés : Utilisent-ils des bancs d'essai automatisés pour les tests fonctionnels, ou est-ce qu'un opérateur appuie manuellement sur les boutons ? Les tests automatisés éliminent l'erreur humaine du cycle de contrôle qualité.
- Réserve de capacité : Renseignez-vous sur leur capacité installée par rapport à leur taux d'utilisation réel. S'ils fonctionnent à 951 TP3T de capacité, votre commande sera retardée en cas de pic d'activité. Recherchez un partenaire dont le taux d'utilisation se situe entre 70 et 801 TP3T : un volume suffisant pour être efficace, mais avec une marge de manœuvre suffisante pour vous accorder la priorité.
La vision des « principes fondamentaux » (Elon Musk) : Vous ne voulez pas d'une usine qui rassemble étapes. Il faut une usine qui intègre l'ensemble du processus. Si elle dispose en interne de ses propres installations d'emboutissage de tôle, de moulage par injection et d'assemblage de circuits imprimés, le risque lié à la chaîne d'approvisionnement diminue considérablement. Si elle sous-traite tout cela, elle n'est qu'un simple intermédiaire muni d'un tournevis.
Liste de contrôle n° 5 : Gestion de projet et communication – “ Le réseau neuronal ”
C'est celui que je garde pour la fin, mais c'est celui qui fait échouer davantage de transactions que les problèmes de qualité.
On peut réparer un radiateur défectueux. En revanche, on ne peut pas « réparer » un partenaire qui vous ignore pendant 72 heures alors que vous avez besoin d’un échantillon de dernière minute.
Éléments à vérifier (le test “ Tess & Wang Sheng ”) :
- Délai de réponse du Premier ministre : Pendant la phase de négociation, envoyez une question technique urgente un vendredi soir (heure locale). Combien de temps mettent-ils à répondre ? Les meilleurs partenaires assurent une surveillance 24 h/24 et 7 j/7 pour leurs grands comptes.
- Langue et documentation : Fournissent-ils des nomenclatures, des plans techniques et des rapports de contrôle qualité rédigés dans un anglais (ou dans votre langue cible) clair et grammaticalement correct ? Si vous devez déchiffrer du “ Chinglish ” dans une spécification cruciale, vous vous exposez à des frictions constantes.
- Méthodologie de gestion de projet : Font-ils appel à un chef de projet dédié qui utilise un outil structuré (comme Asana, Jira ou même un diagramme de Gantt) ? Ou se contentent-ils de “ tout retenir ” dans un tableur ? Une communication formalisée est un signe de maturité.
- Délai de livraison des échantillons : Quel est leur délai pour les échantillons T0 (premiers échantillons issus de l'outillage) ? Un partenaire de classe mondiale livre les échantillons T0 en 25 à 30 jours. Un délai supérieur à 45 jours laisse supposer que leur atelier d'outillage est surchargé.
L'astuce de négociation (tirée de “ L'Art de la guerre ” de Sun Tzu) : Lors des premiers échanges, modifiez délibérément une spécification mineure (par exemple, la couleur d’une porte, en la passant du noir à l’argenté) et observez comment ils gèrent cet écart. Paniquent-ils ? Facturent-ils des frais exorbitants ? Ou bien recalculent-ils sereinement le devis et vous proposent-ils une offre professionnelle ? Leur réaction face à cette “ variation ” permet de prédire comment ils géreront une véritable situation de crise lors de la production en série.
Conclusion : optez pour un “ fournisseur d'armes ”, et non pour un “ revendeur de pièces détachées ”
Mon ami, dans la lutte pour les parts de marché, ton OEM est votre fabricant d'armes. On ne choisit pas un fournisseur d'armes en se basant sur le plus beau showroom ou sur l'offre initiale la plus basse : on le choisit en fonction de la cohérence stratégique, de l'expertise technique et de la résilience éprouvée au combat.
Résumé de l'audit en 5 points :
- Cerveau : Simulation thermique et algorithme développé en interne.
- Immunité : ≤ 1,21 TP3T : taux de faux positifs (FPR) et contrôle statistique des processus.
- Passeport : Certification de série (ETL/UL/CE/CB).
- Squelette : Usine numérique MES et processus clés internes.
- Nerfs : Un chef de projet dédié et une réactivité optimale.
N'oubliez pas que le devis “ le moins cher ” cache toujours un coût supplémentaire : retards de livraison, certifications non obtenues ou avalanche de retours clients. Optez pour les meilleurs équipementiers (OEM) 5%, même si cela implique un surcoût. Cet investissement sera rentabilisé dès vos six premiers mois de ventes.
Maintenant, prenez cette liste de contrôle et transformez-la en grille d'évaluation. Évaluez vos partenaires potentiels sans ménagement. S'ils obtiennent une note inférieure à 4 sur 5, ne vous contentez pas de partir : fuyez à toutes jambes.
Votre prochaine étape : Prêt à évaluer une usine en particulier ? Envoyez-moi son profil ou votre devis, et analysons-le ensemble en profondeur. Je suis là pour vous soutenir.
